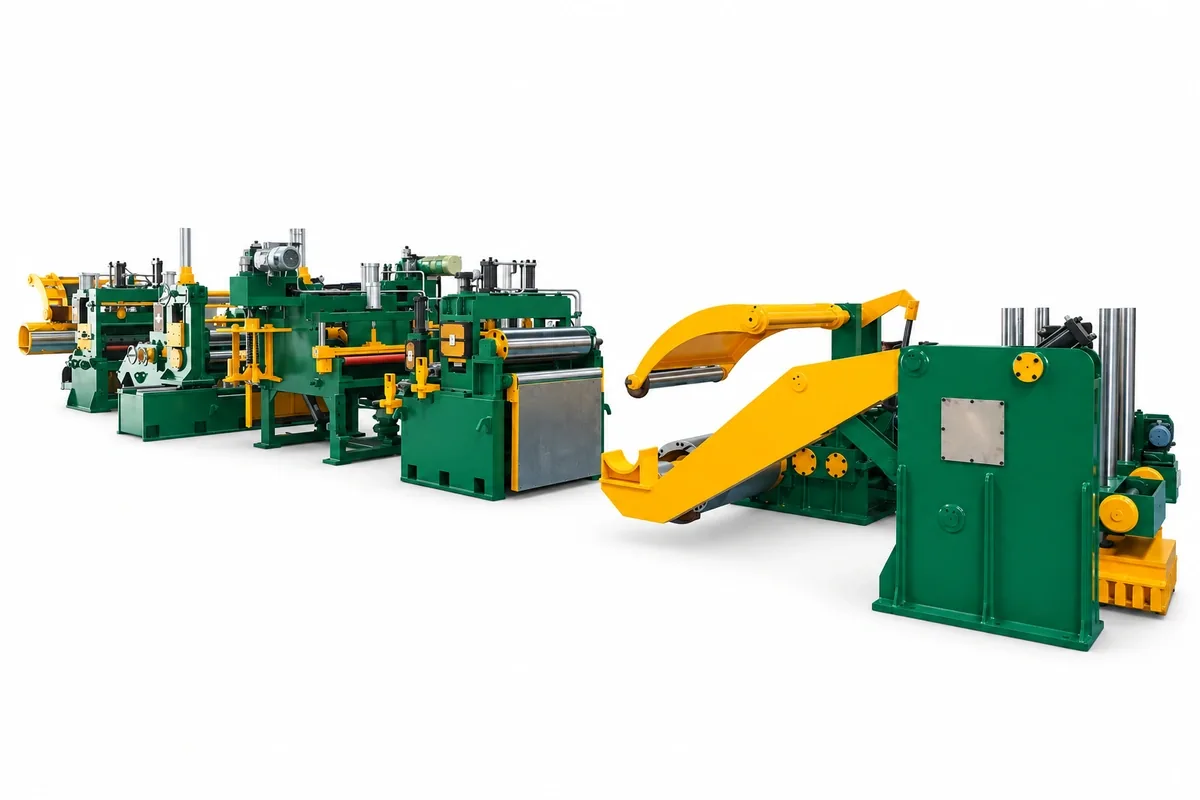
Sac dilme hattında rulo besleme çoğu zaman bir üretim siparişiyle diğeri arasındaki kısa bir adım olarak görülür. Gerçekte ise tüm sac dilme prosesinin bir kontrol noktasıdır. Rulonun nasıl karşılandığı, ortalandığı, açıldığı, kılavuzlandığı ve hatta beslendiği; operatör temasını, bant yapışmasını, kenar durumunu, ayar süresini ve ilk bitmiş ruloların stabilitesini etkiler.
İnce, hassas ya da yüksek değerli şeritle çalışan işleyiciler için doğaçlama bir besleme yalnızca gecikmeden fazlasına yol açabilir. Kötü hazırlanmış bir giriş; yanal sapmaya, aşırı taşımaya, yüzey temasına ya da kesim kafasında acele ayarlara neden olabilir. En iyi yaklaşım, sipariş değişimlerini yalnızca daha hızlı yapmak değil, tekrarlanabilir kılmaktır: her seferinde aynı doğrulanmış sıra, net sorumluluklar ve bilinen makine konumları.
Bu makale, alıcıların ve üretim ekiplerinin sac dilme hattındaki rulo beslemeyi kontrollü bir proses olarak nasıl görebileceğini açıklar. Ekipman üreticisinin işletme kılavuzunun, saha risk değerlendirmesinin, eğitimin ve yürürlükteki güvenlik gereksinimlerinin yerini tutmayan pratik bir rehberdir.
Rulo besleme neden teknik ilgi hak ediyor
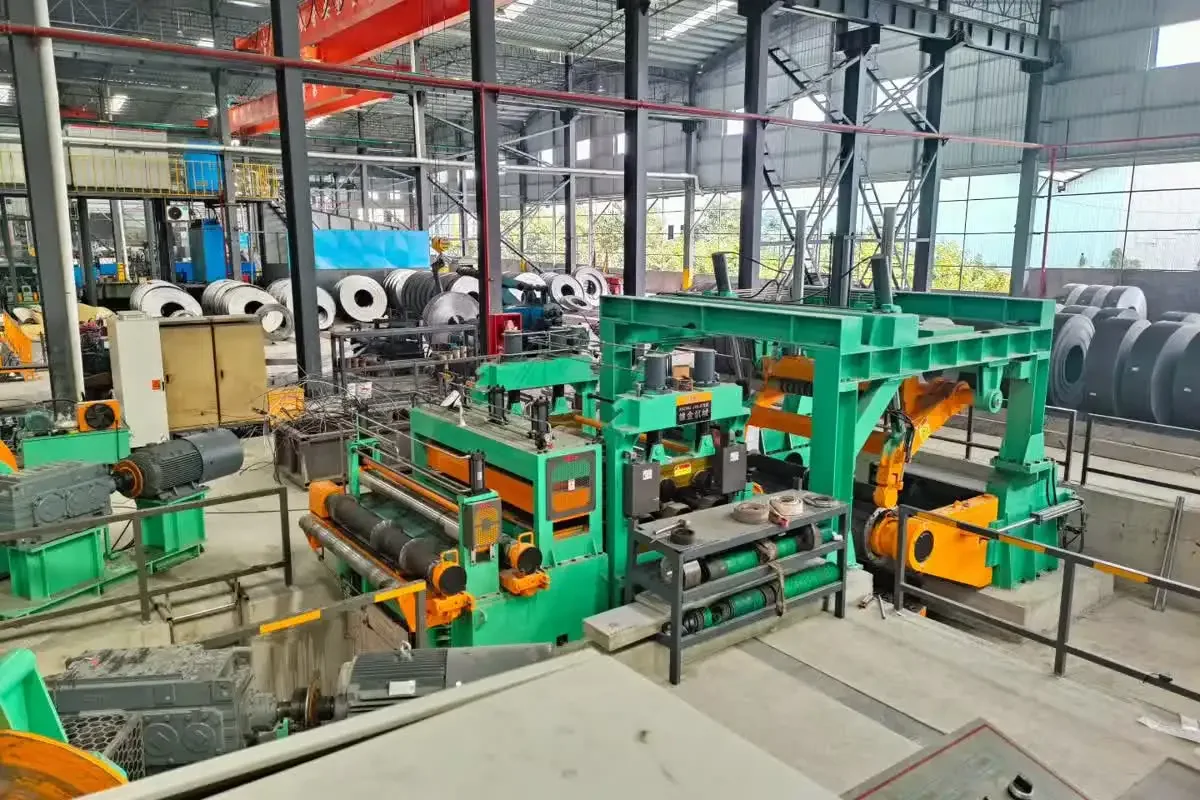
Bir sac dilme hattı, geniş bir ruloyu birbiriyle bağlantılı çok sayıda fonksiyondan geçirir: rulo taşıma, besleme, giriş kılavuzlama, sac dilme, hurda işleme, gerilim kontrolü ve sarım. Besleme sırasında bant henüz kararlı durumda değildir. Operatör; hizalamayı doğruluyor, güvenli bir bant başlangıcı sabitliyor ve hattı hızlandırmadan önce bandın öngörülen yolu izlediğini teyit ediyor olabilir.
Bu yüzden giriş modülü özellikle önemlidir. Rulo iyi tanımlanmış ve kesim kafası iyi ayarlanmış olabilir; ancak rulo ortalama ya da bant kılavuzlama tutarlı değilse bandın ilk metreleri yine etkilenebilir. Tekrarlanabilir bir besleme, son dakika düzeltme ihtiyacını azaltır ve ekibin bir kalite sorununun rulo yüklemeden, giriş kılavuzlamadan, kesim kafasından ya da daha aşağı akıştan kaynaklanıp kaynaklanmadığını belirlemesine yardımcı olur.
Ayrıca aşamalar arası devri iyileştirir. Her sipariş değişimi aynı kontrol noktalarını kullandığında vardiyalar ayar sonuçlarını karşılaştırabilir, istisnaları kaydedebilir ve bir operatörün hafızasına bağımlı kalmadan prosesi iyileştirebilir.
1. Rulo ve yükleme planıyla başlayın
Rulo rulo açıcıya ulaşmadan önce, ayarı etkileyen sipariş verilerini doğrulayın: rulo genişliği, kalınlık aralığı, iç ve dış çap, rulo ağırlığı, malzeme durumu, yüzey hassasiyeti ve gerekli şerit genişlikleri. Taşıma yöntemi, rulonun gerçek boyutuna ve kullanılan ekipmanın nominal kapasitesine uygun olmalıdır. Sipariş belgeleri ya da rulo kimliği varken yalnızca görsel tahmine güvenmeyin.
Yükleme planı ayrıca, rulo yerine taşınmadan önce rulonun yerleştirme yönünü ve besleme doğrultusunu tanımlamalıdır. İyi yönlendirilmiş bir rulo, yükleme sonrası taşımayı azaltır. Ekip, öngörülen yönü, bant kısmen hatta girmişken keşfetmek yerine bir bakışta doğrulayabilmelidir.
Yeni bir hat belirleyen alıcılar için, rulo arabasının güzergâhı, kaldırma kapasitesi, destek geometrisi ve hatta erişimin kesim kafası kapasitesi kadar dikkat hak etmesinin nedeni budur. Yükleme arabası, rulo açıcıya kontrollü teslimat sağlamalı, beceriksiz bir başka manuel ayar eklememelidir. Doğru konfigürasyon, rulo verilerine ve yerleşime bağlıdır; bu nedenle teknik inceleme sırasında doğrulanmalıdır.
2. Temiz ve görünür bir besleme güzergâhı hazırlayın
Rulo sabitlendikten sonra sıradaki hedef, bandın öngörülen yolunu görünür kılmaktır. Gevşek ambalaj malzemesini kaldırın, giriş masasının ve kılavuz merdanelerin gereksiz engellerden arınmış olduğunu doğrulayın ve ilgili hareketli ekipmanların konumda olduğundan emin olun. Amaç estetik düzen değil; hareket başlamadan önce bant başlangıcını, kılavuz temas noktalarını ve olası sıkışma noktalarını görmektir.
Tutma merdaneleri, ayırıcı bıçak, sıkıştırma merdaneleri ya da motorlu giriş merdaneleri kullanan proseslerde bunların konumu ve sırası iş talimatında tanımlanmalıdır. Ekip, bant kontrolünü önce hangi cihazın kurduğunu ve bant başlangıcı içinden geçene kadar hangisinin ayrı kaldığını bilmelidir. Bu, iki işlemin birbirine ters düşme ya da bir ayar sırasında bandın beklenmedik şekilde hareket etme olasılığını azaltır.
İyi tasarlanmış bir besleme güzergâhı, açıkta kalan malzemeyi korumayı da kolaylaştırır. Parlak, kaplamalı ya da kolay çizilen şerit için beslemeden önce temas yüzeylerini ve merdane ya da masa temizliğini gözden geçirin. Yüzey izleri genellikle pahalıdır, çünkü bazen rulo üretimde ilerlemişken ortaya çıkar.
3. Kesim kafasından düzeltme beklemeden önce bandı ortalayın
Kenar kılavuzlama, kötü yerleştirilmiş bir rulonun yerini tutmaz. İşlevi, bandın hatta girişte öngörülen referansını kurmak ve korumaktır. Rulo çok merkez dışı başlarsa operatör sık sık düzeltmeye zorlanabilir; bu da kenar teması ve yanal sapma riskini artırır.
İyi bir uygulama, bant başlangıcı kesim kafasına ulaşmadan önce basit bir hizalama doğrulama adımı tanımlamaktır. Ekip; rulonun merkez hattını, giriş kılavuzlama ayarlarını ve bandın öngörülen yolunun üretim siparişiyle uyumunu doğrular. Görsel merkez işaretleri, skalalar ya da dijital konum göstergeleri varsa tutarlı kullanın ve siparişin gerektirdiği standart dışı ayarları kaydedin.
Bandın ilk yavaş ilerleyişinde, kare girip girmediğini ve yapışma eğiliminin her giriş ekipmanından sonra değişip değişmediğini gözlemleyin. Güvenli hızda küçük ve erken bir düzeltme, birçok merdane, bıçak ve gerilim cihazı banda etki ederken yapılan büyük bir düzeltmeden daha kolay anlaşılır.
Hattın teknolojik akışına daha geniş bir bakış için sac dilme nedir sayfasına bakın. Sipariş değişimlerindeki disiplinin anahtarı basittir: her modül, bandı bir önceki modülden kontrollü koşullarda almalıdır.
4. Bandın ilk ilerleyişini doğrulama aşaması olarak görün
Rulonun ilk ilerleyişi niyetle yapılmalıdır. Bant doğrultusunu, başlangıç durumunu, temel yapışmayı ve giriş ekipmanıyla kesim kafası arasındaki ilişkiyi doğrulama aşamasıdır. Ekip, bant iyi konumlandı ve beklenmedik temas yok diye onaylayana kadar hat güvenli ve kontrollü modda tutulmalıdır.
Sorumluluklar net olsun. Saha prosedürünün gerektirdiği yerde sırayı bir kişi koordine etmeli; diğerleri görsel iletişimin mümkün ve güvenli olduğu yerlerde durmalıdır. Kontroller, acil durdurmalar ve dönen parçaların çevresindeki alanlar erişilebilir kalmalıdır. Ekipman çalışırken bandı “takip etmek” için hiçbir operatör tehlikeli bölgelere girmemelidir.
Yararlı bir ayar kaydı; rulo kodunu, sipariş numarasını, giriş kılavuzlama referanslarını, anormal taşıma koşullarını, kararlı çalışmaya kadar geçen süreyi ve ilk geçiş beklenildiği gibi yapışmadıysa düzeltici aksiyonları içerebilir. Zamanla bu bilgi, ayardaki tekrarlayan varyasyon kaynaklarını ortaya çıkarır ve teknik ekibin kılavuzlamayı ayarlamaya, iş talimatını değiştirmeye ya da mekaniği gözden geçirmeye karar vermesine yardımcı olur.
5. Kesim kafası boyunca şerit kalitesini koruyun
Bant başlangıcı kesim kafasına ulaştığında odak, rulo yerleştirmeden kontrollü beslemeye geçer. Bant, aşırı yanal sapma ya da kararsız gerilim olmadan gelmelidir. Bıçaklara besleme öngörülemez şekilde değişiyorsa bir kafa; öngörülen şerit genişliklerini ve kenar durumunu tutarlı veremez.
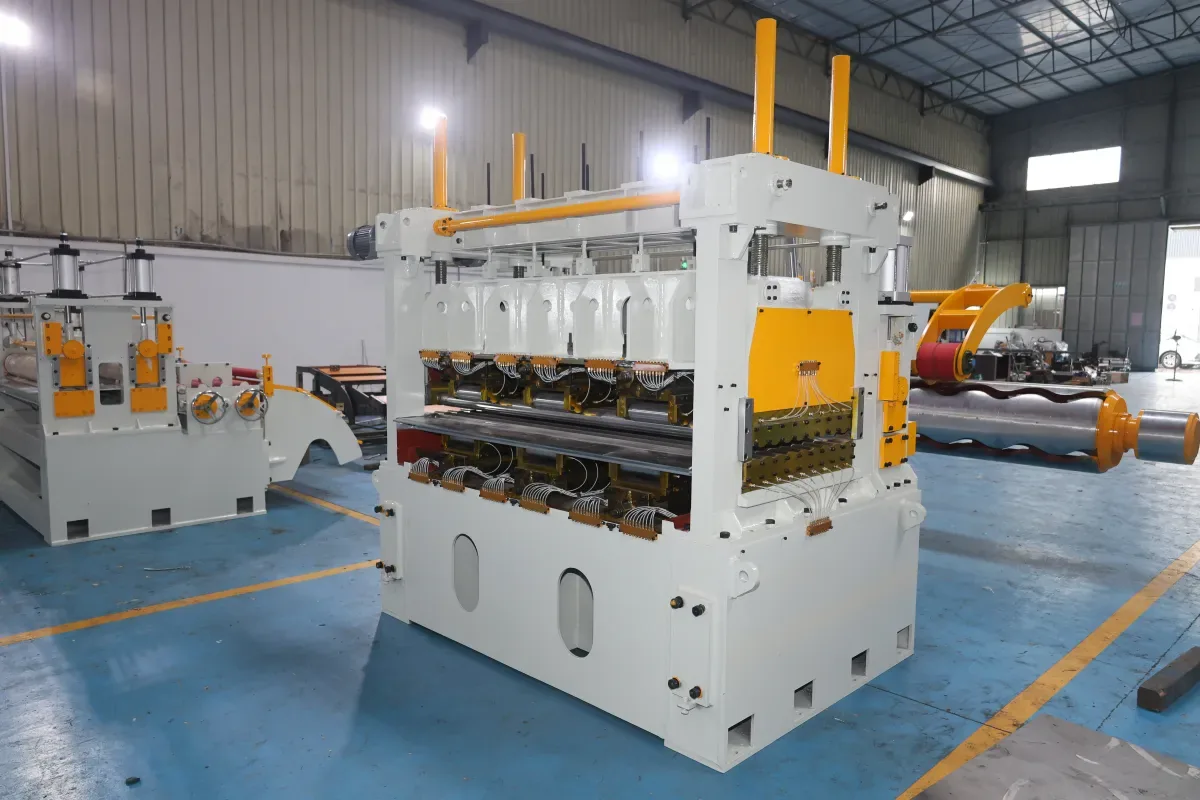
Bıçak ayarı, pul seçimi, bindirme (overlap) ve boşluk; nitelikli personel tarafından, hattın dokümante prosedürüne göre malzeme ve kesim tipi için tanımlanmalıdır. Besleme sırasında pratik soru; bandın bıçaklara öngörülen konumda girip girmediği ve kesim modülünden çıkan ilk şeritlerin kararlı olup olmadığıdır.
İlk şeritler anormal sapma, hasarlı kenarlar, dalgalanma ya da düzensiz ayrılma gösteriyorsa, net bir neden olmadan hızlanmaya devam etme isteğine direnin. Durup prosesi kontrollü şekilde gözden geçirin. Kök neden; yukarı akış hizalamada, bant durumunda, takım ayarında, gerilim özelliklerinde ya da hatta özgü başka bir faktörde olabilir. Değişiklik yapmadan önce durumu kaydetmek, genellikle birkaç ayarı birden denemekten daha yararlıdır.
6. Tekrarlanabilirliği işletme standardına taşıyın
Tekrarlanabilirlik, tasarım ile operasyonel disiplinin birleşiminden doğar. Ekipman tarafında alıcı; rulo arabası konumlandırmayı, rulo açıcı mandrel açıklığını, tutma merdaneleri ve ayırıcı bıçak yerleşimini, giriş kılavuzlama ayarını, hat görünürlüğünü, korumaları, kontrolleri ve bakım erişimini gözden geçirebilir. Operasyonel tarafta ekipler; dokümante besleme adımlarına, devir kurallarına, kontrol noktalarına ve anormallikleri raporlama prosedürüne ihtiyaç duyar.
Pratik bir kontrol listesi; kullanılacak kadar kısa, ancak hiçbir şeyi atlamayacak kadar spesifik olmalıdır. Rulo kimliği, kaldırma ve yükleme onayı, rulo yönü, hazır ekipmanlar, bant güzergâhının açık olması, kılavuzlama ayarları, kontrollü ilk ilerleme, ilk şerit muayenesi ve kararlı çalışma onayı içerebilir. Kesin liste, hattın konfigürasyonuna ve müşterinin güvenlik programına uyarlanmalıdır.
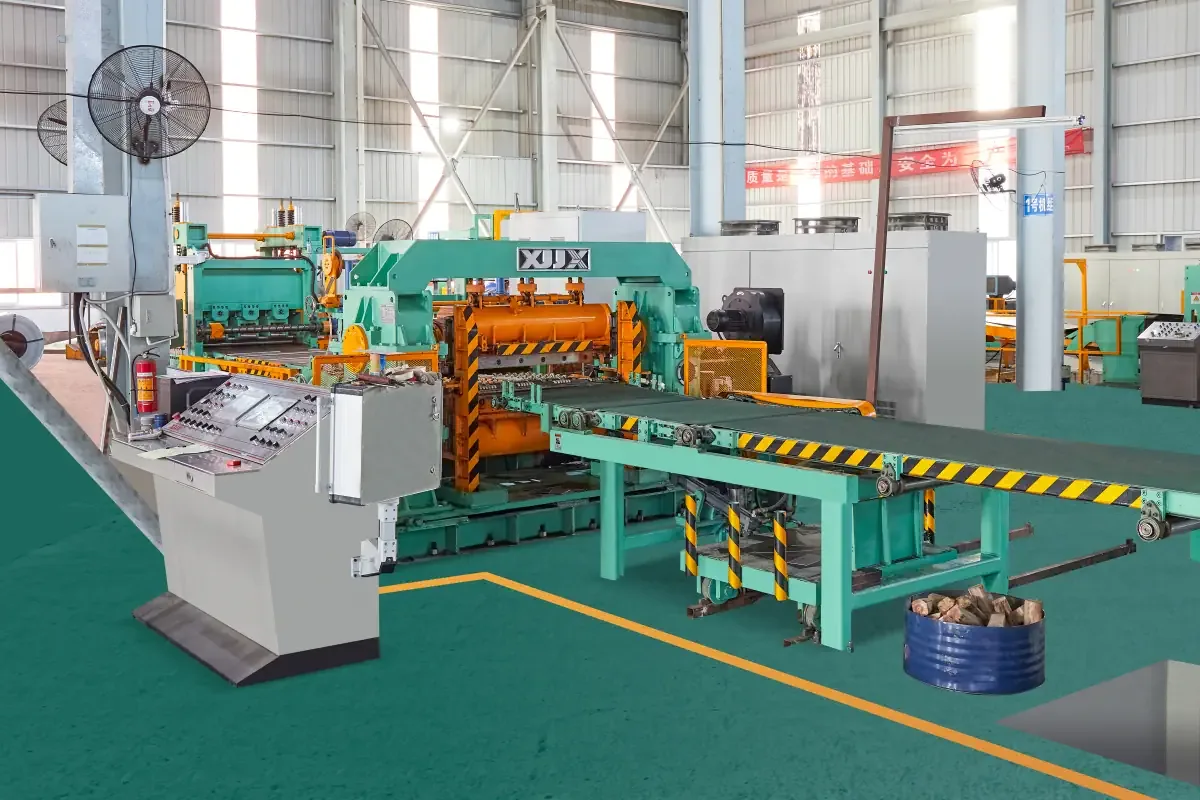
Sıkı bant kontrolü gerektiren uygulamalar için ekipman tedarikçisini erken dahil etmek yararlıdır. Örneğin, yüksek hassasiyetli 650 ince şerit sac dilme hattının tasarım incelemesi; öngörülen bandı, malzemeleri, aşağı akış sarım yöntemini ve saha iş akışını aynı anda dikkate almalıdır. Hiçbir izole bileşen, sipariş değişiminin tekrarlanabilir olup olmayacağına karar vermez; sonuç, girişten sarıma kadar tüm prosesin ilişkisinden gelir.
Alıcı sac dilme hattını kapatmadan önce sormalı
- Gerçek bant için rulo nasıl yüklenecek, ortalanacak ve rulo açıcıya aktarılacak?
- Besleme sırasında bant başlangıcını hangi giriş ekipmanları kontrol ediyor ve nasıl ayarlanıyor?
- Operatör, belirlenen kontrol konumundan kilit giriş ve kafa referanslarını görebiliyor mu?
- Ekipmanın besleme ve rutin ayarlar için hangi erişimleri, korumaları ve kilitlemeleri var?
- Üretim ekibi hangi işletme konumlarını, kılavuzlama ayarlarını ve kontrol noktalarını dokümante etmeli?
- Yüzeye hassas malzemeler, dar şerit ya da yüksek değerli malzeme ile hattın konfigürasyonu nasıl değişecek?
Kontrollü bir başlangıç, kararlı bir son yaratır
Hızlı bir sipariş değişimi, ancak kararlı bir hat ürettiğinde değerlidir. Sac dilme hattında disiplinli bir rulo besleme prosesi; bandın ilk metrelerini daha kontrol edilebilir, ilk bitmiş ruloları değerlendirilmesi daha kolay ve tüm değişimi daha tekrarlanabilir kılar. Rulo taşımayı, giriş kılavuzlamayı ve ilk geçiş doğrulamasını gayriresmî geçişler değil teknik adımlar olarak ele alan işleyiciler; kalite ve üretim için daha güvenilir bir temel inşa edebilir.