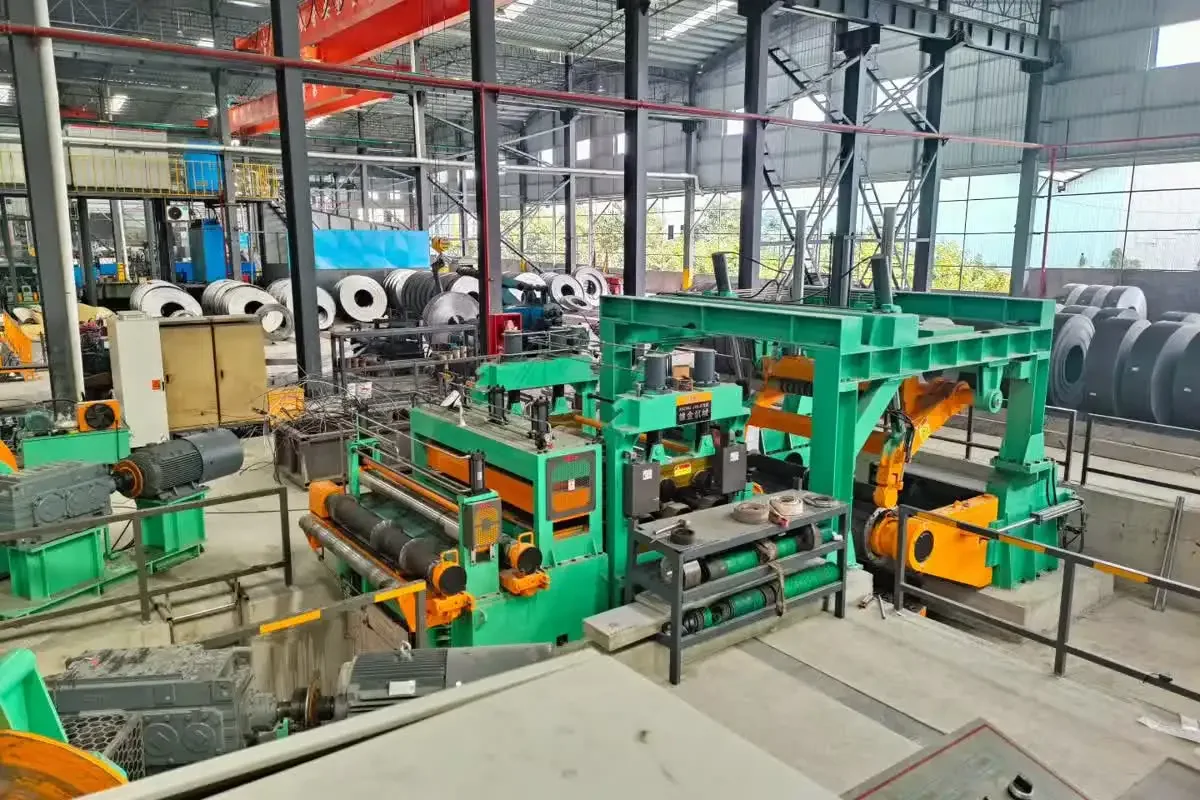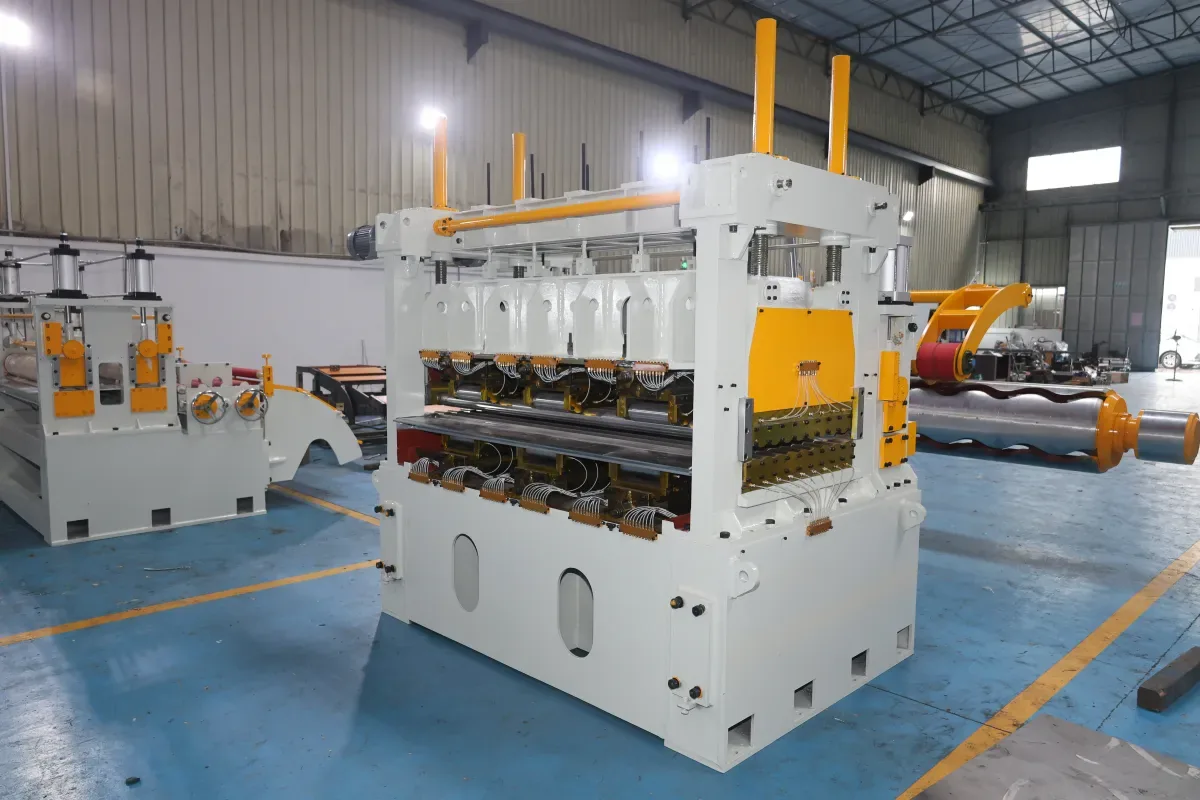
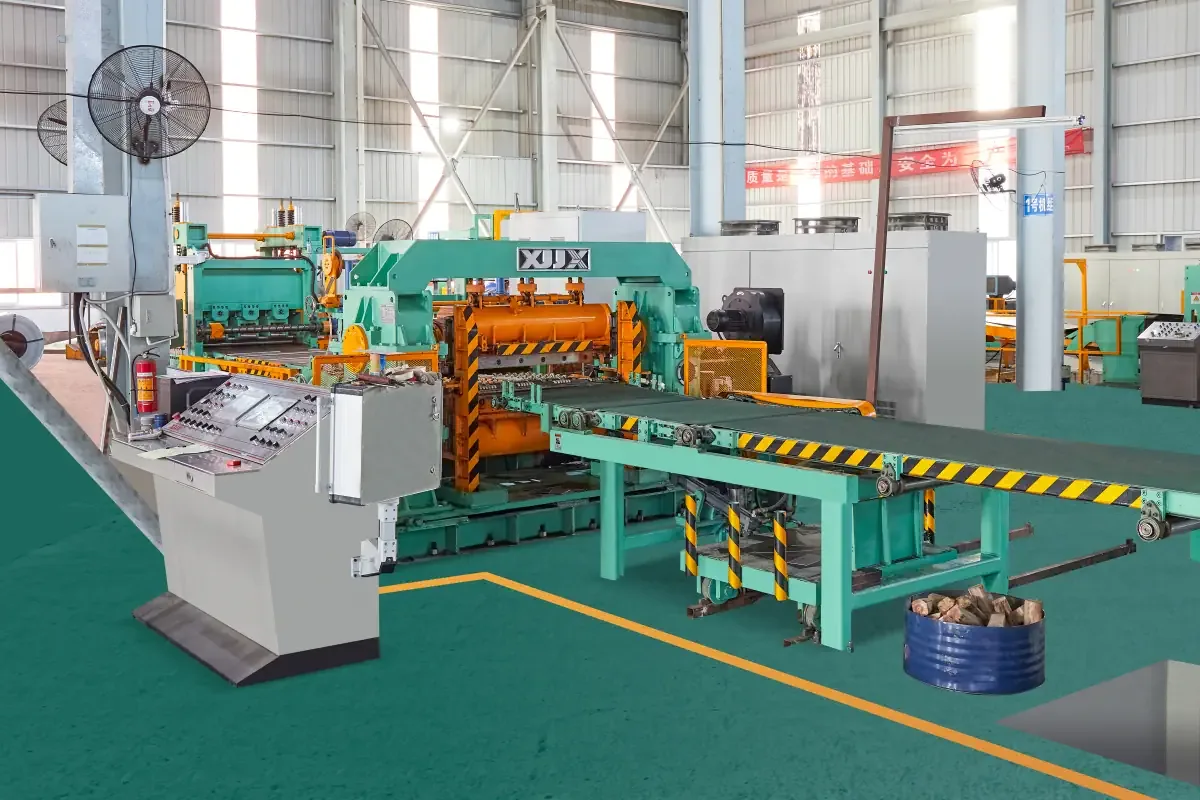
Bir boy kesme hattında makas, üretim temposunu ve kesim kalitesini belirler. Üç ana konfigürasyon vardır — dur-kes makası, uçar makas ve takip makası — ve her biri farklı bir mantığa yanıt verir: kesmek için bandı durdurmak, durdurmadan uçarken kesmek ya da kesim boyunca banda eşlik etmek. Doğru seçim, bu farkları anlamakla başlar.
Dur-kes makas: bant dururken hassasiyet
Dur-kes makas klasik bir döngüyle çalışır: bant ilerler, durur, bıçak keser ve bant yeniden başlar. En basit konfigürasyondur ve kesim bant sakinken yapıldığı için genellikle mükemmel boy hassasiyeti sunar. Orta hızlı hatlar, daha büyük kalınlıklar ya da her levhanın dar toleranslar istediği ve hızın öncelik olmadığı üretimler için uygundur.
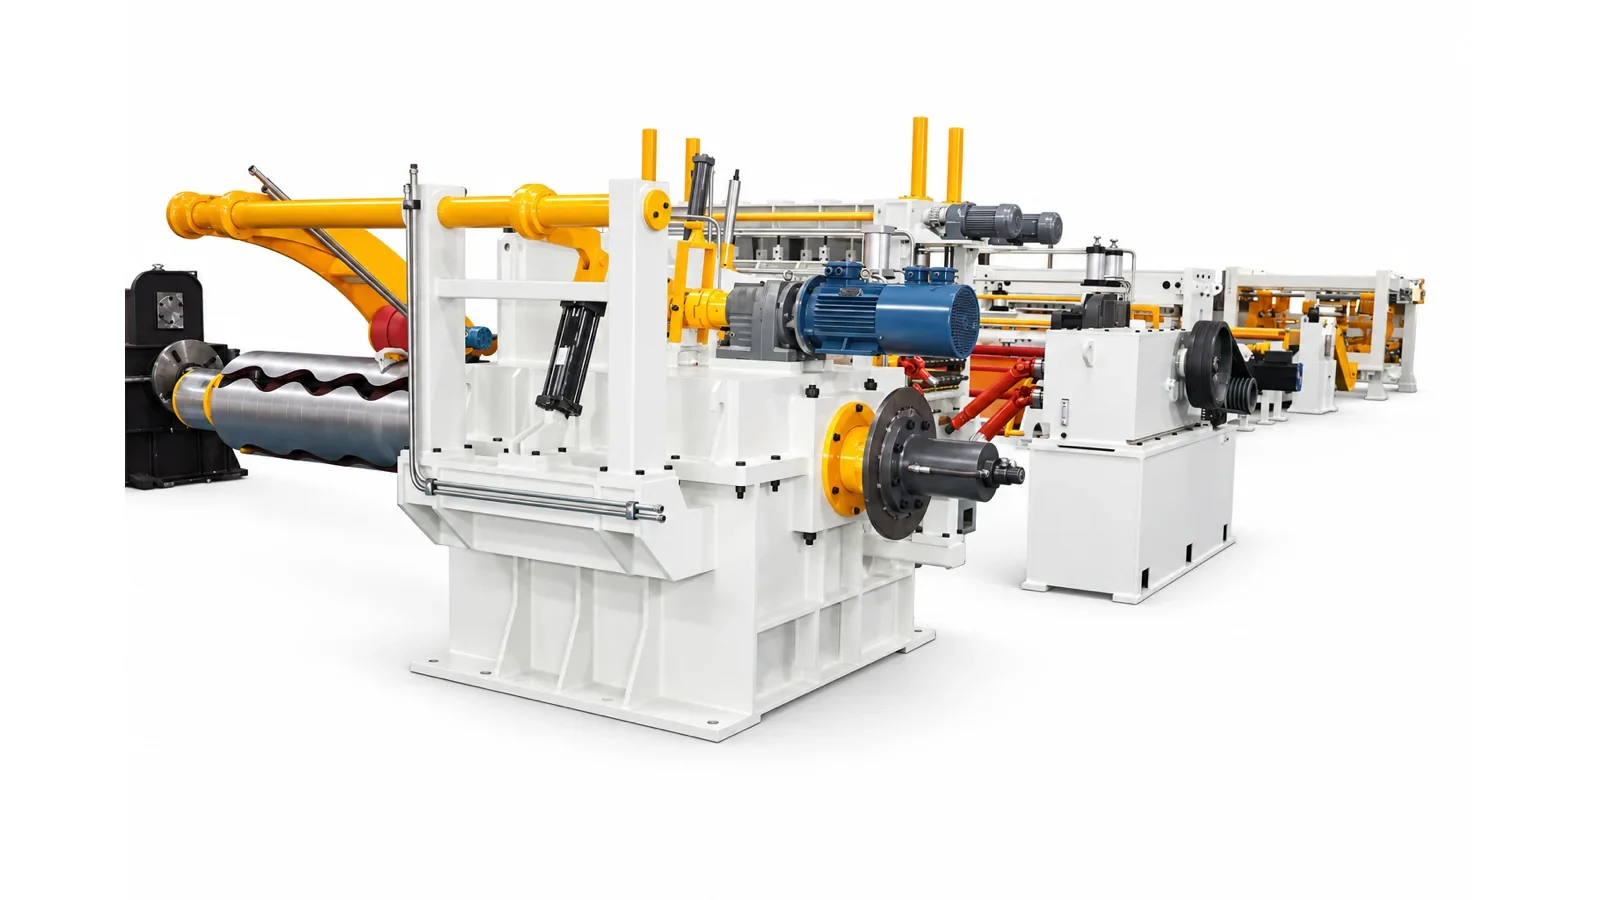
Uçar makas: sürekli harekette verimlilik
Uçar makas, bant hareketini sürdürürken keser: kafa hızlanır, bant hızıyla senkronize olur, kesimi yapar ve başlangıç konumuna döner. Duruş ve yeniden başlama döngüsünü ortadan kaldırarak hat sürekli akışı korur; bu da daha yüksek verimliliğe ve doğrultma makinesinden daha kararlı bir geçişe dönüşür — alüminyum ya da yüksek finisaj gereksinimli paslanmaz gibi levha yüzeyinin kritik olduğu durumlarda belirleyici bir avantaj.
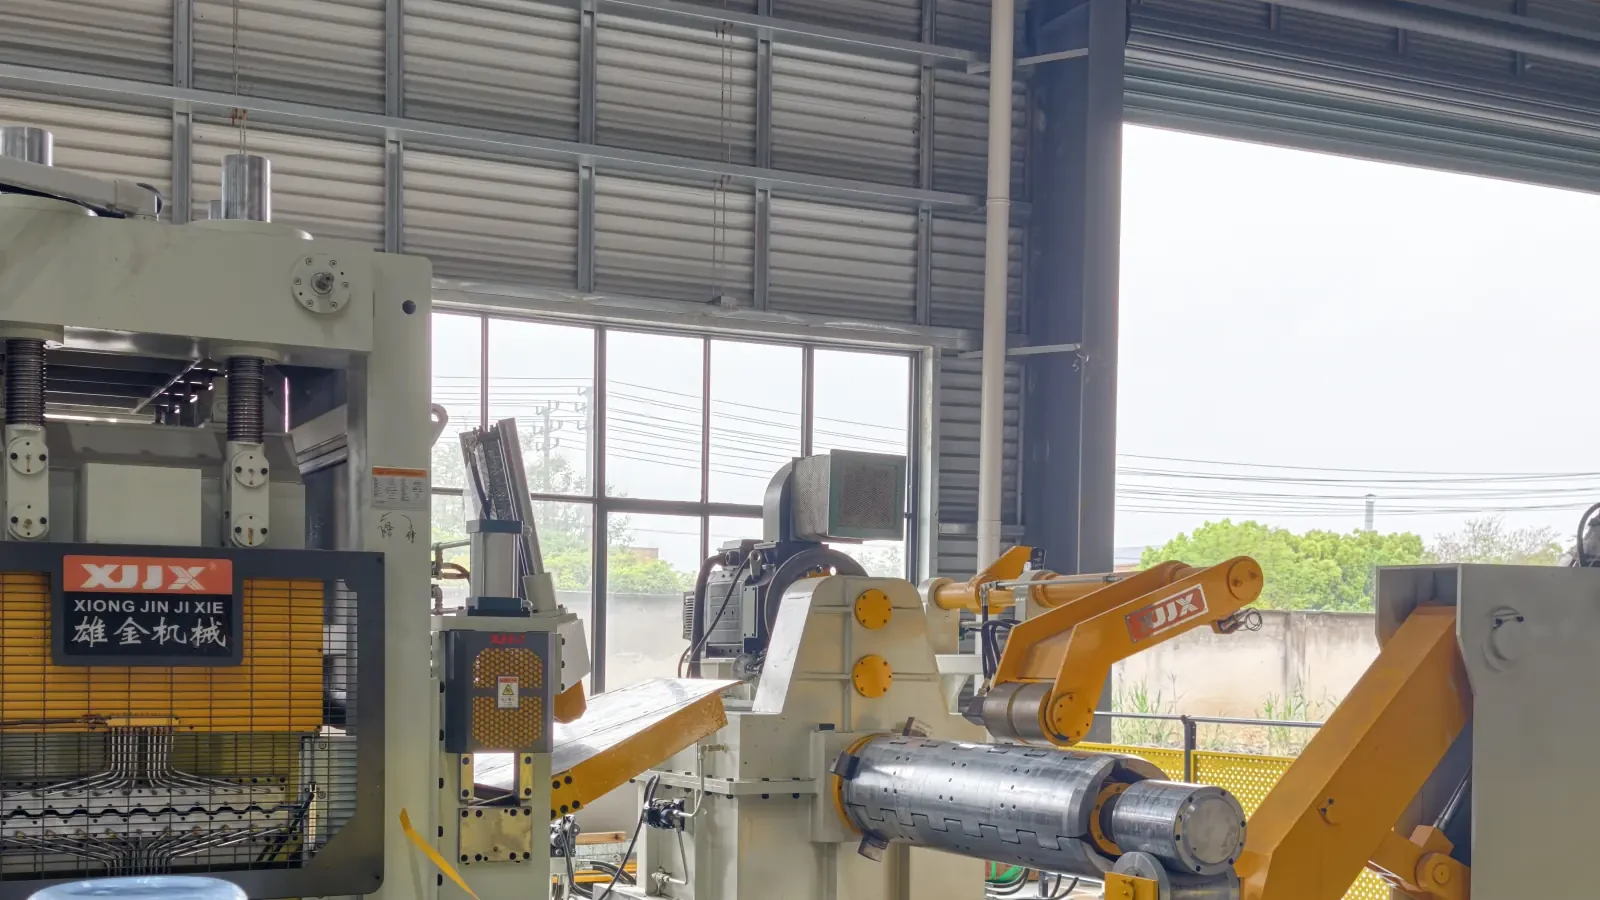
Takip makası: kesim boyunca tam senkronizasyon
Takip makası konsepti bir adım ileri taşır: kesim arabası bir mesafe boyunca banda eşlik eder; tüm kesim süresince senkronizasyonu korur. Bu konfigürasyon, proses sürekliliğini titiz boy kontrolüyle birleştirir; bu yüzden aynı anda hem yüksek hız hem yüksek boyutsal hassasiyet istenen hatlarda kullanılır.
Nasıl seçilir: üç kriter
- Üretim hızı. Öncelik hacimse, hareket halinde kesim konfigürasyonları — uçar ya da takip — duruş ve yeniden başlama döngüsünün ölü zamanını ortadan kaldırır.
- Kalınlık, malzeme ve yüzey finisajı. Daha büyük kalınlıklarda ya da yüksek mukavemetli malzemelerde dur-kes makasın sağlamlığı genellikle hızdan ağır basar; yüzeyin iz kabul etmediği ya da toleransların dar olduğu durumlarda hareket halinde kesim bandı korur.