Yüksek yüzey beklentili alüminyum levha için boy kesme hattı seçimi yalnızca kesim hızına bağlı değildir. Asıl soru, her levha kesilirken bandın doğrultma makinesinden hareketini sürdürebilmesidir. Bu yüzden birçok alüminyum boy kesme projesi, uçar makas ya da takip makası konfigürasyonunu önceliklendirir: makas, her geleneksel kesimde bandın durmasını beklemek yerine hareketli bantla senkronize olur.
Bunun nedeni çok pratiktir. Dur-kes makas döngüsü, yük altındaki bir doğrultma makinesinin içindeki bandı her kesimde yavaşlamaya ya da durmaya zorladığında, alüminyum iş merdaneleriyle statik temasta kalabilir. Merdane temasında geçen durma süresi, bant gerilimindeki değişim, merdane kirliliği ya da yeniden başlarken yaşanan anlık kayma; görünür merdane izleri ya da lokal düzlük sapması riskini artırabilir. Çıplak, parlak, kaplamalı, fırçalanmış ya da koruyucu filmli alüminyumda, başka bir malzemede kabul edilebilir bir yüzey kusuru, müşteri karşısında kalite sorununa dönüşebilir.
Bu, her alüminyum boy kesme hattının uçar makas ya da takip makası kullanması gerektiği anlamına gelmez. İyi tasarlanmış bir dur-kes makas hattı, daha yavaş ve yüzeye daha az duyarlı işler için uygun olabilir. Ancak malzeme yüzeyi ve bitmiş levhanın görünümü belirleyici olduğunda, bandı doğrultma modülünden sürekli hareketle geçirmek genellikle teknolojik olarak en güvenli ilkedir.
Kısa cevap: sürekli doğrultmayı korumak
Hassas doğrultma makinesi, bandı kontrollü bir dizi iş merdanesinden geçirerek rulo eğriliğini giderir ve levha düzlük derecesini iyileştirir. Proses; bant hareketi, giriş ve çıkış gerilimi ile merdane teması tek bir sürekli durum olarak yönetildiğinde en kararlıdır. Geleneksel dur-kalk döngüsünde bu durum sürekli değişir: bant hızı düşer, bant durabilir ve hat yeniden hızlanır.
Alüminyumda asıl endişe, makinenin “durmuş” olması değildir. Asıl mesele, durma sırasındaki temas koşullarıyla yüzey hassasiyetinin birleşimidir. Bant, yük altındaki merdanelere öngörülenden uzun süre bastırılırsa; merdanedeki hafif bir kirlilik, merdane durumundaki bir fark, lokal basınç farkı ya da gerilim dengesizliği, görünür bir iz bırakma fırsatını artırır. Yeniden başlama, bant hemen kararlı gerilime ve yapışmaya dönemezse başka bir bozulma ekleyebilir.
Bu yüzden merdane izleri, her durmanın kaçınılmaz sonucu değil; kontrol edilmesi gereken bir risk olarak görülmelidir. Bu risk, ürünün yüksek görsel finisaj, ince ya da kolay çizilen yüzeyler, çok sayıda kısa levha kesimi ya da rulo başına çok sayıda dur-kalk döngüsü üreten bir üretim temposu gerektirmesi durumunda daha da önem kazanır.
Uçar makas ve takip makası prosesi nasıl değiştirir
Uçar makas, bant hareket halindeyken keser. Kesim mekanizması, kesim stroku sırasında hat hızına hızlanarak senkronize olur, ardından geri dönüp bir sonraki levhaya hazırlanır. Takip makası da aynı üretim hedefini güder: kesim hareketi, hareketli malzemeyle koordine edilir; böylece ana bant akışı her geleneksel kesimde kesintiye uğramaz.
Terminoloji ve mekanizmalar tedarikçiler arasında değişebilir. “Uçar makas”, “takip makası” ve bazı döner makas konfigürasyonları farklı kesim mekanizmalarını tanımlayabilir. Ortak teknik hedef, isimden daha önemlidir: hareketli bandı hassas ölçmek, kesimi bant hareketiyle senkronize etmek ve yukarı akıştaki doğrultmayı kararlı tutmak.
Bant hareket halinde tutulduğunda doğrultma makinesi, geleneksel dur-kes döngüsünün tekrarlayan dur-bekle ve yeniden başlama ritmi olmadan çalışabilir. Bu, malzemenin doğrultma modülünden daha yumuşak geçmesini destekler, bant üzerindeki hızlanma değişimlerini azaltır ve tutarlı yüzey işlem koşullarının korunmasına yardımcı olur. Kısa levhaların sık duruş gerektireceği durumlarda üretim sürekliliğini de iyileştirir.
Alüminyum bu seçimi neden daha önemli hale getiriyor
Alüminyum, görünümün teknik şartnamenin bir parçası olabildiği ürünlerde kullanılır: beyaz eşya panelleri, mimari levha, taşımacılık bileşenleri, ambalaj blankları, kaplamalı malzeme ve birçok imal edilmiş parça. Kesin hassasiyet; alaşıma, tempera, kalınlığa, yüzey finisajına, koruyucu filme, sonraki şekillendirmeye ve müşterinin kabul standardına bağlıdır. Hat seçilmeden önce bu koşullar doğrulanmalıdır.
Yüzeye duyarlı uygulamalarda müşteri yalnızca bir makas satın almaz. Rulo açıcıdan istifleyiciye kadar tüm hattın stabilitesini satın alır. Doğrultma makinesi, çekme ya da sıkıştırma merdaneleri, loop kontrolü, boy ölçümü, bıçak senkronizasyonu, taşıma ve istifleyici; lokal basınç noktaları, çizikler ya da ani gerilim değişimleri yaratmadan koordine edilmelidir.
Uçar makas ya da takip makası, proje bu koşullardan birkaçını bir araya getirdiğinde özel olarak değerlendirilmelidir:
- Çıplak, parlak, kaplamalı, fırçalanmış, filmli ya da görünümü önemli diğer alüminyum levhalar;
- Düz ve görsel olarak temiz kalması gereken ince malzeme ya da bitmiş levhalar;
- Rulo başına çok sayıda kesim üreten kısa levhalar;
- Tekrarlayan hızlanma ve yavaşlamaların döngüye hâkim olduğu yüksek üretim;
- Sonraki damgalama, şekillendirme, boyama ya da görünür levha aşamasında katı gereksinimler.
Bu koşullar tek başına belirli bir makine tipini dayatmaz. Proje ekibinin çözmesi gereken soruları tanımlar. Doğru kesim konfigürasyonu, gerçek rulo ve bitmiş levha verileriyle karşılaştırılmalıdır.
Uçar makas, iyi doğrultma uygulamalarının yerini tutmaz
Sürekli kesim önemli bir risk kaynağını azaltır, ancak bakımsız merdaneleri ya da kötü malzeme taşımayı telafi etmez. Alüminyum için yüzey koruma planı; merdanelerin temizliğini, finisajını, salgısını ve doğrultma basıncını, bant gerilimini, kılavuzlama hassasiyetini ve bantla temas eden her yüzeyin durumunu da gözden geçirmelidir.
Örneğin, merdanelerde yapışmış kalıntı varsa, hasarlı bir merdane tekrarlayan bir temas deseni oluşturuyorsa, bant yapışması kararsızsa ya da gerilim profili malzemeye uygun değilse, sürekli bir hat da alüminyumu çizebilir. Aynı şekilde, ürün yüzeye duyarsızsa ve hat bu iş için tasarlanıp test edildiyse, bir dur-kes makas hattı da uygun malzeme verebilir.
Pratik sonuç basittir: uçar makas ya da takip makası proses sürekliliğini korurken, doğrultma makinesi ve malzeme taşıma modülleri yüzeyi korumalıdır. İkisi de gereklidir.
Dur-kes makas alüminyum için hâlâ geçerli mi?
Evet — projenin gereksinimlerine bağlıdır. Dur-kes makas; orta üretim temposu, daha uzun levhalar, daha esnek görsel gereksinimler ya da yerleşimin doğrultma modülünü kesim döngüsünden ayırdığı durumlarda uygun olabilir. Bazı konfigürasyonlarda özel bir akümülatör ya da loop, aşağı akıştaki kesimi yukarı akıştaki bant akışından ayırmaya yardımcı olabilir. Bu yaklaşımın doğrultma makinesini kesintilerden koruyup korumadığı; gerçek yerleşime, kontrol sistemine, mevcut malzeme biriktirme kapasitesine ve operasyonel sıralamaya bağlıdır; her hat için ayrıca doğrulanmalıdır.
Bu yüzden alüminyum için “dur-kes makas imkânsızdır” demek yerine, yüzeye duyarlı alüminyumun genellikle sürekli kesim çözümünü önceliklendirdiği söylenmelidir. Tedarikçi; ideal bir kesim döngüsünde değil, normal üretimde, sipariş değişimlerinde ve seyrek durumlarda bandın doğrultma makinesinden nasıl geçeceğini göstermelidir.
Makas seçilmeden önce doğrulanması gerekenler
Yararlı bir teknik değerlendirme, katalogdaki bir modelden değil, eksiksiz üretim hedefinden yola çıkmalıdır. Tedarikçiye şu bilgileri verin:
- Alüminyum alaşımı, temper, kalınlık ve genişlik aralığı, rulo ağırlığı ve giriş yüzey durumu;
- Yüzeyin çıplak, kaplamalı, fırçalanmış, filmli ya da görünümü önemli başka bir tip olup olmadığı;
- Bitmiş levha boyu, boy kombinasyonu, kabul edilebilir kesim toleransı, diyagonal gereksinimleri ve kesim sıklığı;
- Gerekli düzlük ve müşterinin iz, çizik ya da görsel kusurlar için kabul kriterleri;
- İstenen üretim temposu ve doğrultma makinesinin geleneksel kesimler sırasında sürekli hareket halinde kalıp kalmaması gerektiği;
- Gerekli taşıma, istifleme, koruyucu film ve malzeme taşıma konfigürasyonları;
- Nihai kabulden önce test edilecek temsilî rulolar.
Tedarikçiden, hattın ölçüm enkoderi ile doğrultma makinesi, sıkıştırma ya da çekme merdaneleri ve makas arasındaki senkronizasyon mantığını açıklamasını isteyin. Uçar makas ya da takip makası çözümü için ayrıca hareket profili, güvenli çalışma aralığı, kontrol mimarisi ve hattın hız ya da levha boyu değişimlerine nasıl tepki verdiğini sorun. Bu, genel “merdane izi olmasın” gereksinimini doğrulanabilir teknik bir tartışmaya dönüştürür.
XIONGJIN’den ilgili dokümantasyon
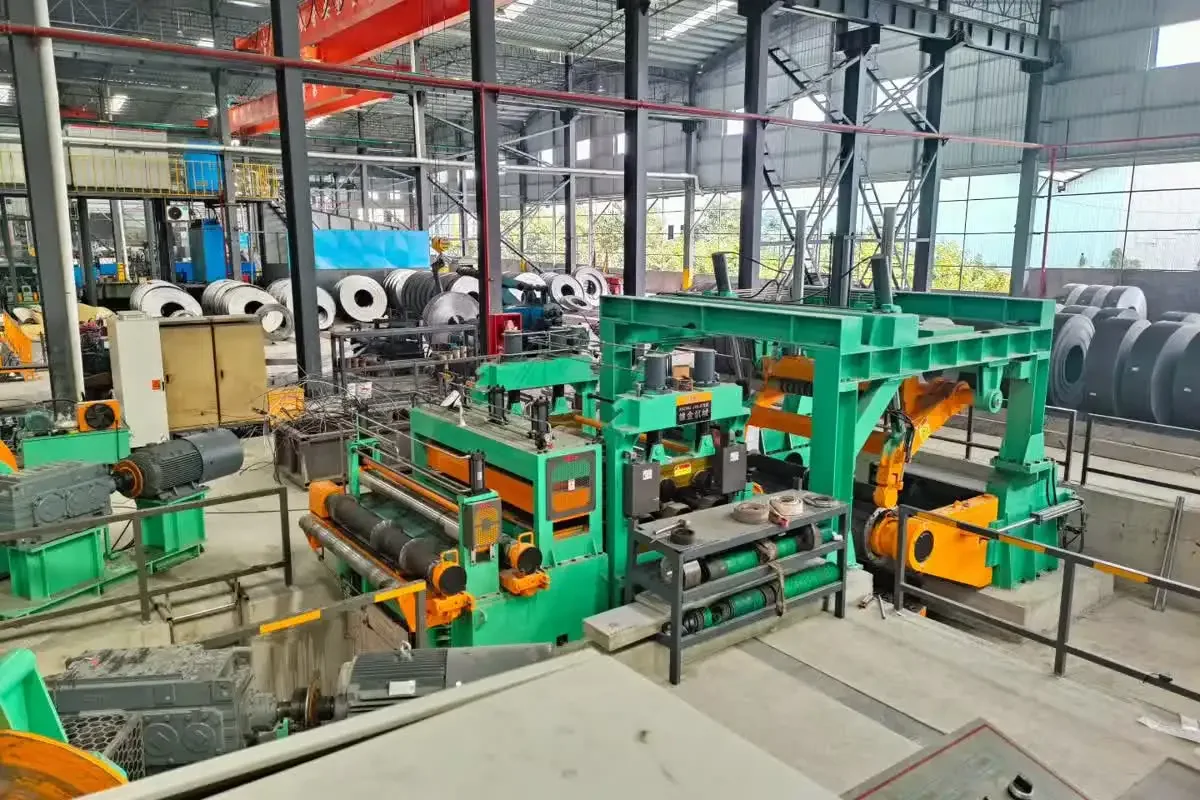
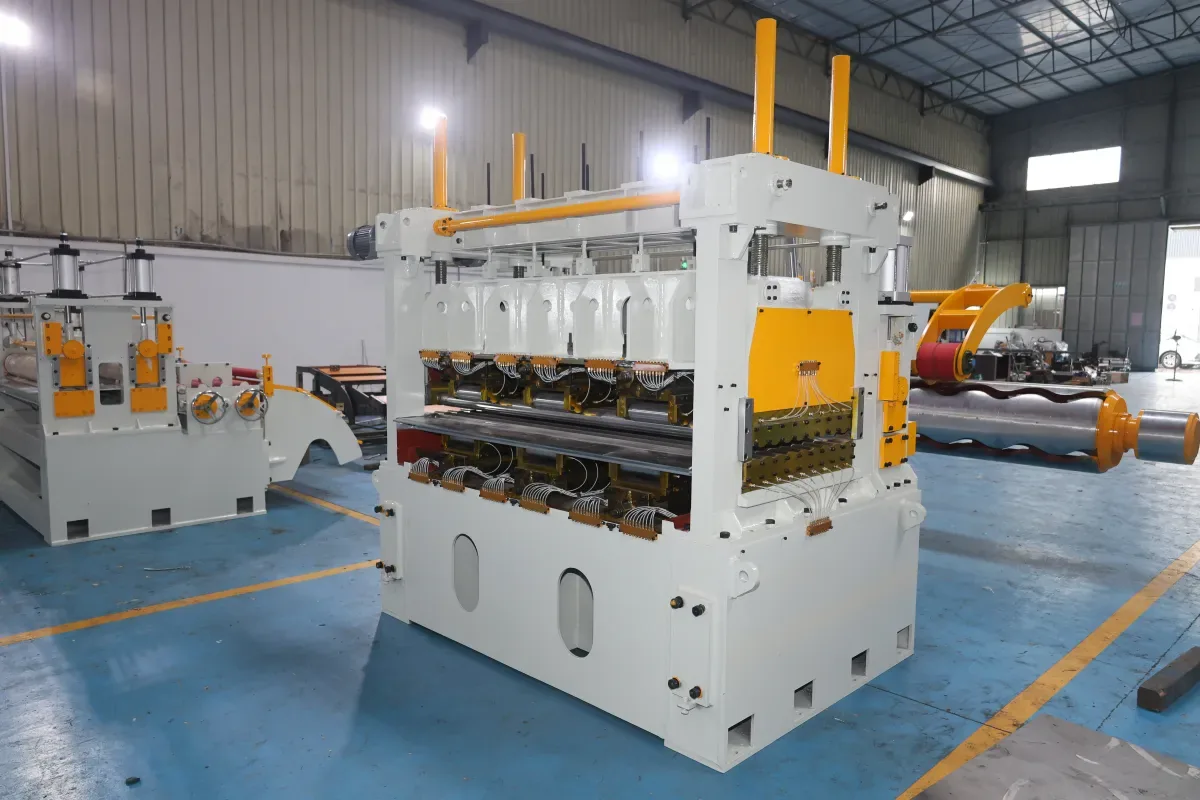
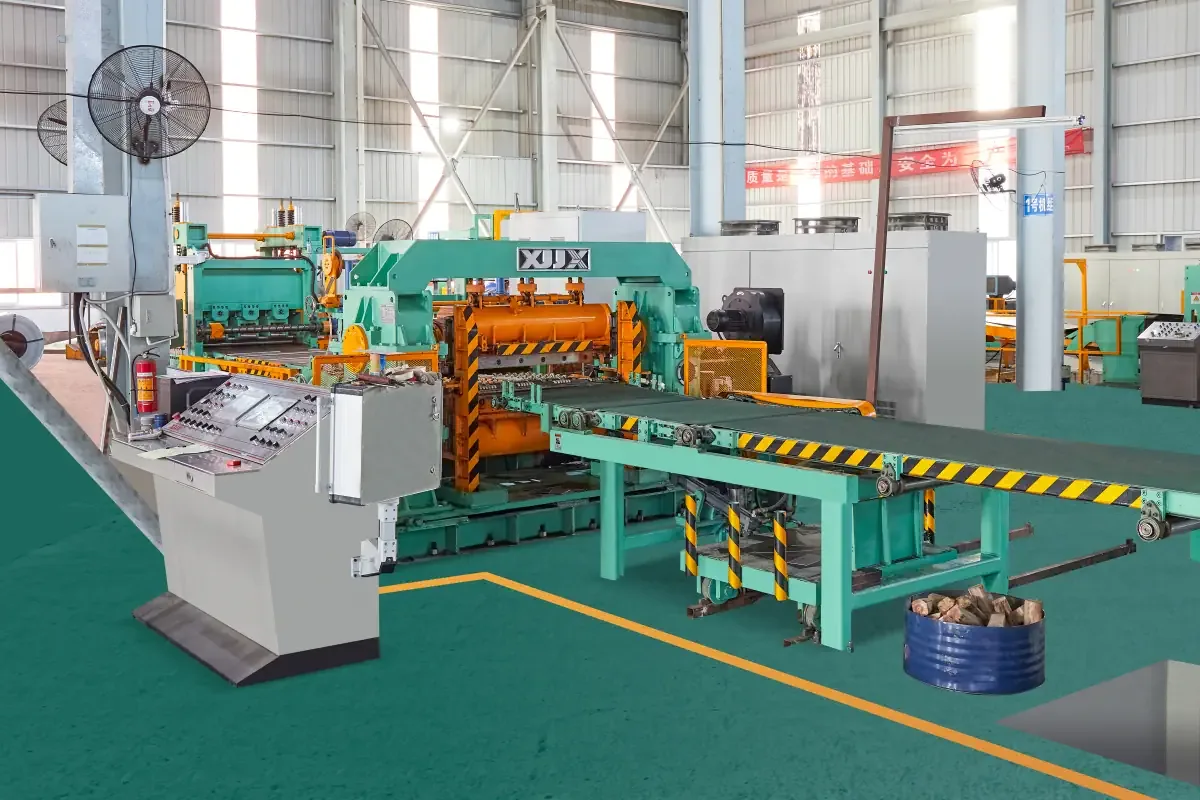
Sürekli boy kesim üretiminin görsel referansı için XIONGJIN’in 1650 yüksek hızlı uçar makas projesine bakın. Malzeme ve yüzey gereksinimleri başka bir yaklaşıma izin verdiğinde, proses XIONGJIN’in 1650 dur-kes makaslı boy kesme hattı ve 1650 döner makaslı boy kesme hattıyla da karşılaştırılabilir. Bu sayfalar ekipman tipi referanslarıdır; nihai uygunluk, gerçek rulo ve bitmiş levha özelliklerine göre doğrulanmalıdır.
Sonuç
Yüzeye duyarlı alüminyum için kullanıcının endişesi yerindedir: bandı doğrultma makinesinden hareket halinde tutmak, merdane izi açısından kilit bir riski azaltabilir. Uçar makas ya da takip makası bunu, her levhada bandı durdurmak yerine bant hareketiyle senkronize geleneksel kesimi tamamlayarak başarır. Ancak doğru hat yalnızca makas tipiyle seçilmez. Sürekli hareketi; temiz ve uygun doğrultma merdaneleri, kararlı gerilim, hassas senkronizasyon, korumalı malzeme taşıma ve temsilî alüminyum rulolarla doğrulama ile birleştirmelidir.