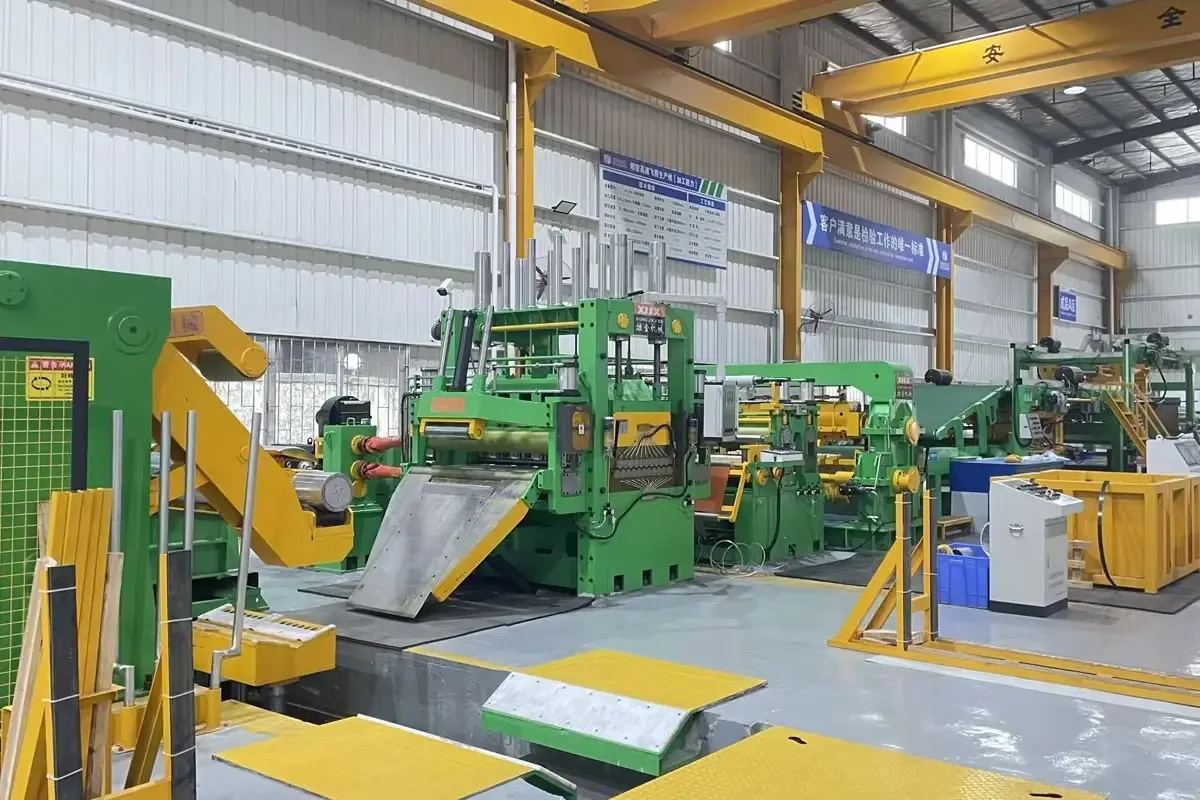
Modern bir çelik servis merkezi için otomasyon artık rulo işleme hattını hızlandırmanın bir yolu değildir. Daha önemli soru; hattın doğrulanmış bir ayarı tekrarlayıp tekrarlayamayacağı, bant kalitesini koruyup koruyamayacağı, ürün değişimlerinde operatöre yol gösterip gösteremeyeceği ve müşterilerin giderek daha fazla beklediği işleme bilgisini saklayıp saklayamayacağıdır. Hızlı ancak ayar disiplini olmayan bir hat, değerden çok fire, yeniden işleme ve risk üretebilir.
Bir rulo işleme ekipmanı üreticisinin bakış açısından en iyi otomasyon stratejisi; mekanik tasarımı, sürücü kontrolünü, sensörleri, operatör yönlendirmeyi ve üretim kayıtlarını birbirine bağlar. Somut işlevler; malzemeye, genişliğe, kalınlığa, rulo ağırlığına, kesim programına ve sonraki aşamanın gereksinimlerine bağlıdır. Bu uygulama sınırları mühendislik aşamasında doğrulanmalıdır; genel bir otomasyon paketinden asla varsayılmamalıdır.
Otomasyon bugün neden bir proses kontrol kararıdır
Servis merkezleri ve sipariş üzerine işleyiciler aynı hafta içinde genellikle birden fazla çelik sınıfı, genişlik ve sipariş hacmiyle çalışır. Bir sac dilme hattı, geniş sıcak haddelenmiş bir rulodan daha dar bir paslanmaz ya da demir dışı metal siparişine geçebilir. Bir boy kesme hattı, standart bir üretim siparişinden daha katı düzlük ya da boy gereksinimli kısa bir partiye geçebilir. Her değişim; yanlış ayar, gereksiz hareket, güvensiz ayarlar ve homojen olmayan ilk parçalar için fırsatlar yaratır.
Otomasyon, bu karar noktalarındaki değişkenliği kontrol ettiğinde değer yaratır. Operatöre doğru işi yüklemesine, doğru malzemeyi doğrulamasına, hattı güvenli ayarlamasına ve prosesin öngörülen aralığın dışına çıktığını fark etmesine yardımcı olmalıdır. Başka bir deyişle otomasyon, doğru prosesi tekrarlamayı kolaylaştırmalıdır.
1. Reçeteli ayar değişkenliği azaltmalıdır
Yararlı bir reçete yalnızca kaydedilmiş bir hız değeri değildir. Hatta göre; malzeme sınıfını, nominal kalınlık ve genişliği, hedef kesim programını, bıçak yerleşimini, pul bilgisini, giriş kılavuzlama konumunu, güzergâh ayarlarını, gerilim referans parametrelerini, sarıcı parametrelerini, doğrultma makinesi ayarlarını ve kesim zamanlamalarını içerebilir. Reçete, malzemenin gerçek özelliklerine göre yetkili teknik ayarlara hâlâ izin verirken kontrollü bir başlangıç noktası vermelidir.
Sac dilmede reçete disiplini, bıçak ve pul hazırlıktaki hataları azaltabilir. Doğrultma ve boy kesmede; merdane boşluğu referans parametrelerini, besleme kalibrasyonunu, loop kontrolünü ve kesim sırasını koordine etmeye yardımcı olabilir. Reçete ayrıca değişiklik geçmişini göstermeli ve hangi ayarların çalıştırmadan önce onay gerektirdiğini belirtmelidir. Bu, alıcının benzer nominal kalınlıkta bile farklı özellikli malzemeler işlemesi durumunda özellikle önemlidir.
2. Sensörler prosesi korumalı, yalnızca veri toplamamalı
Otomasyon, sensör sinyalleri kararlara yol açtığında yararlı olur. Rulo çapı, bant konumu, hat hızı, sürücü yükleri, loop yüksekliği, gerilim tepkisi ve rulo kuyruğu davranışı; kontrol sisteminin anormal koşulları tespit etmesine yardımcı olabilir. Kenar kılavuzlama sinyali bant hizalamasını korumaya yardımcı olabilir. Yük ve konum sinyalleri; rulo arabası, sıkıştırma merdaneleri, kılavuzlar ve diğer taşıma ekipmanlarının daha güvenli hareketlerini destekleyebilir.
Pratik soru, hattın kaç sensöre sahip olduğu değil; sistemin bunları net alarmlar, kilitlemeler, kontrollü duruşlar ve tanı bilgisi üretmek için kullanıp kullanmadığıdır. Operatör ne olduğunu ve sırada neyi doğrulayacağını anlayabilmelidir. İyi tasarlanmış bir arayüz; bir malzeme sorununu bir ayar sorunundan, mekanik bir sorundan ve güvenlikle ilgili bir duruştan ayırt eder.
3. Kalite kontrolü bant davranışını içermelidir
Hat hızı verimliliğin yalnızca bir parçasıdır. Bir rulo işleme hattı aynı zamanda kullanılabilir ürün vermelidir. Uygulamaya göre kalite aralığı; kesim çapağını, kenar durumunu, kamberi, teleskobu, sarım sıkılığını, yüzey korumasını, düzlük derecesini, kesim boyunu ve istifleme ya da bağlamadaki homojenliği içerebilir.
Bu yüzden otomasyon; tek bir değeri optimize etmek yerine hızı, gerilimi, kılavuzlamayı, hızlanmayı, yavaşlamayı ve duruşları koordine etmelidir. İnce bant, gerilim stabilitesine ve kenar kılavuzlamaya duyarlı olabilir. Daha ağır ya da yüksek mukavemetli malzeme; sürücülerin torkundan, makine rijitliğinden, frenlerden ve malzeme desteğinden daha fazlasını isteyebilir. Sorun enine kavis (crossbow), kenar dalgası (edge wave) ya da merkez burkulması (center buckle) olduğunda doğrultma makinesi, düzeltme makinesinden farklı bir yaklaşım gerektirebilir. Kesin kalınlık, sınıf, hız ve hassasiyet kapasitesi yine hatta özgü tasarımın doğrulanacak konusudur.
Bu nedenle alıcı, kontrol sisteminin proses ayarlarını ölçülebilir kalite doğrulamalarıyla nasıl ilişkilendirdiğini sormalıdır. Muayene kısmen manuel kalsa bile üretim kaydı; bir kusurla bir malzeme partisi, bir reçete versiyonu, bir ayar değişikliği ya da bir operatör kararının ilişkilendirilmesini kolaylaştırmalıdır.
4. Daha güvenli bir değişim bir verimlilik kazanımıdır
Değişim otomasyonu, önlenebilir taşıma işlerine maruziyeti azaltmalıdır. Yararlı işlevler: yönlendirmeli rulo yükleme, otomatik ortalama, kontrollü besleme, motorlu kılavuzlama ayarı, reçeteye göre güzergâh konumlandırma ve net güvenli durum mantığı. Bu işlevler eğitimli operatör ihtiyacını ortadan kaldırmaz; aynı sırayı tutarlı yürütmelerine ve gereksiz sıkışma noktalarından ya da hareketli ekipmandan uzak durmalarına yardımcı olur.
Güvenlik ve verimlilik birlikte tasarlanmalıdır. Operatörü alarmları yok saymaya ya da manuel konumlandırma adımlarını tekrarlamaya zorlayan bir kontrol sistemi her iki faydayı da kaybeder. Daha iyi bir yaklaşım; korumalı bölgeleri, görünür durum bilgisini, etkinleştirme mantığını, uygun yerde manuel jog kontrolünü ve bir duruşun ardından nasıl devam edileceğini açıklayan bir kurtarma prosedürünü birleştirir.
5. İzlenebilirlik, işleme verisini müşteri değerine dönüştürür
Birçok servis merkezi için yararlı çıktı yalnızca kesilmiş rulo ya da kesilmiş blank değil; malzemenin siparişe göre işlendiğine ve sonrasında tanımlanabileceğine duyulan güvendir. Pratik bir izlenebilirlik kaydı; giriş rulosu kimliğini, sınıf ya da döküm (heat) bilgisini, sipariş numarasını, reçete versiyonunu, operatörü, kilit ayarları, muayene sonuçlarını ve çıkış rulosu ya da paket kimliğini ilişkilendirebilir.
Bu bilgi, tekrarlayan siparişleri ve kök neden analizini destekler. Bir müşteri bir düzlük ya da sarım sorunu bildirirse işleyici, hafızaya güvenmek yerine işin gerçek geçmişini inceleyebilir. Aynı malzeme yeniden işlenirse önceki reçete, doğrulanmamış bir kestirme yerine referans olabilir. ERP ya da üretim yönetim sistemiyle entegrasyon uygun olabilir, ancak kapsam işleyicinin gerçek iş akışına ve veri depolama ihtiyaçlarına uygun olmalıdır.
Alıcı otomasyonu belirlemeden önce sormalı
Alıcı, önerilen sistemin iş reçetelerini saklayıp saklayamadığını, değişiklik izinlerini yönetip yönetemediğini, manuel teknik ayarları destekleyip desteklemediğini, alarmları açıklayıp açıklayamadığını, kalite muayenelerini kaydedip kaydedemediğini ve üretim verisini dışa aktarıp aktaramadığını sormalıdır. Ayrıca sistemin, malzeme koşulları nominal reçeteden farklı olduğunda nasıl çalıştığını, operatörün bir duruşun ardından nasıl toparlandığını ve hangi işlevlerin standart, opsiyonel ya da uygulama onayı gerektirdiğini de sormalıdır.
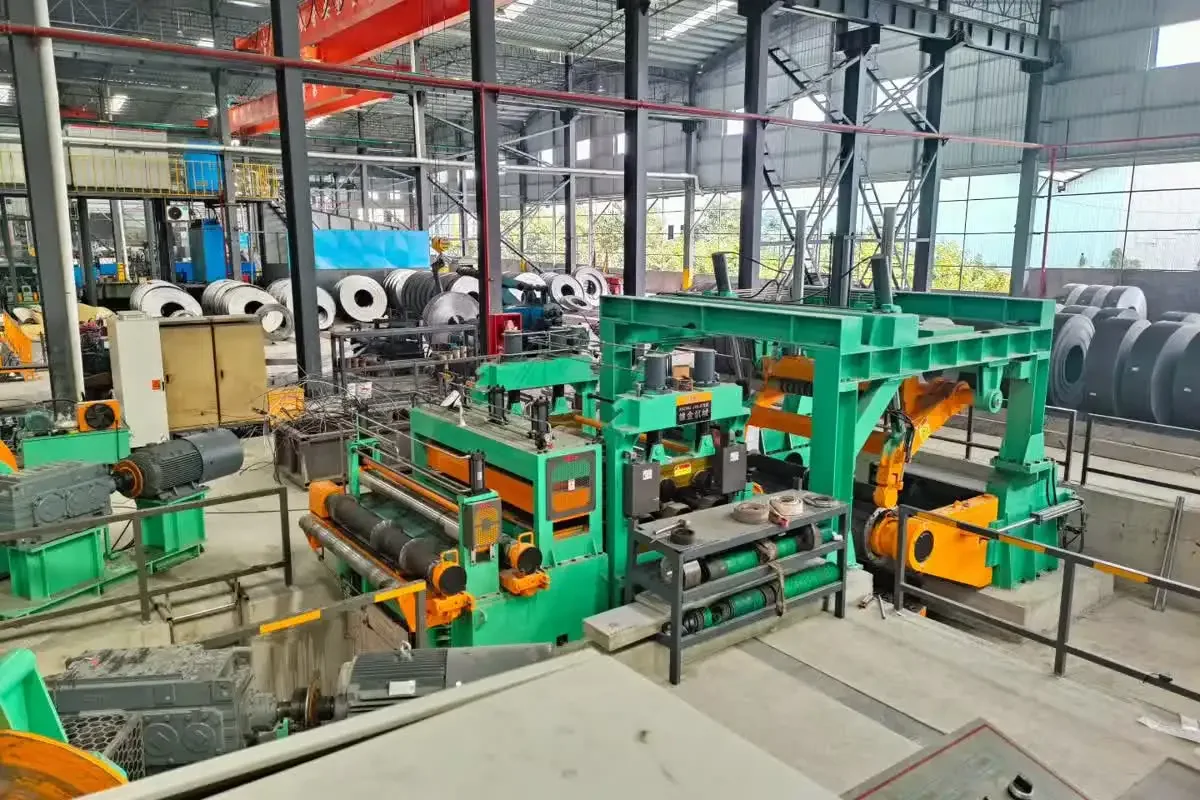
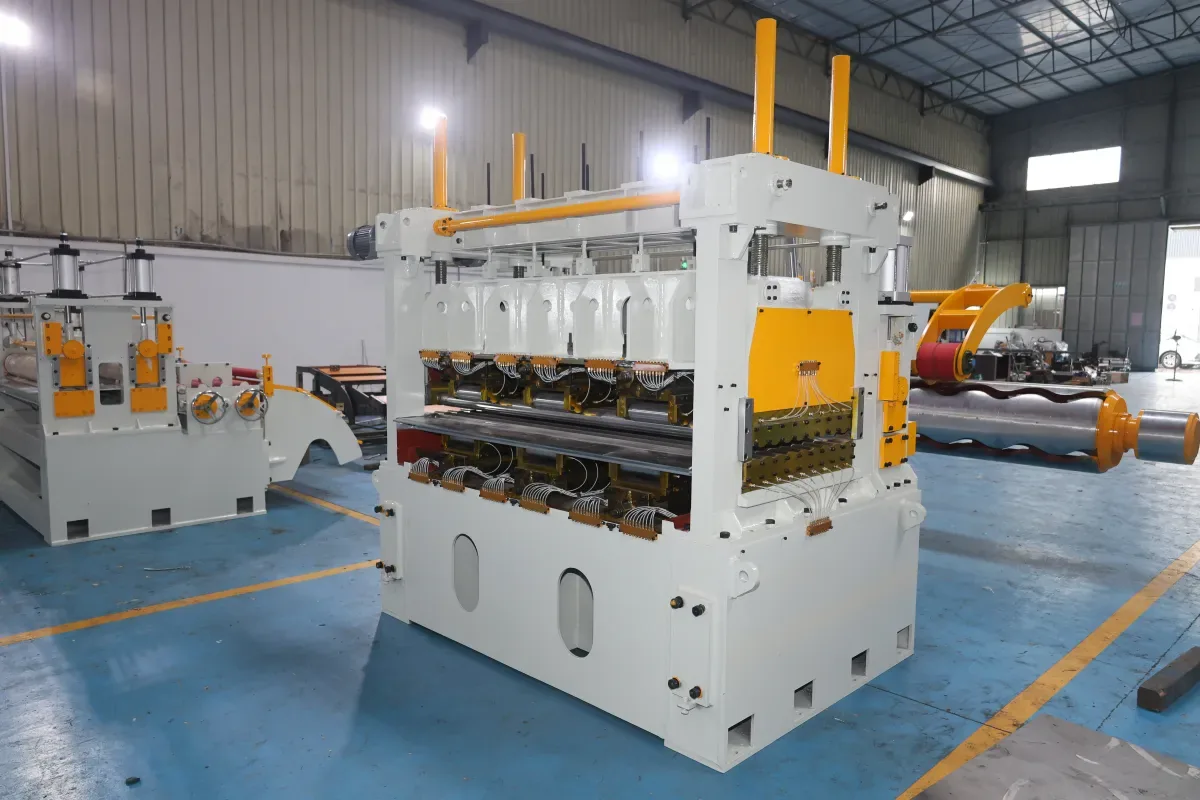
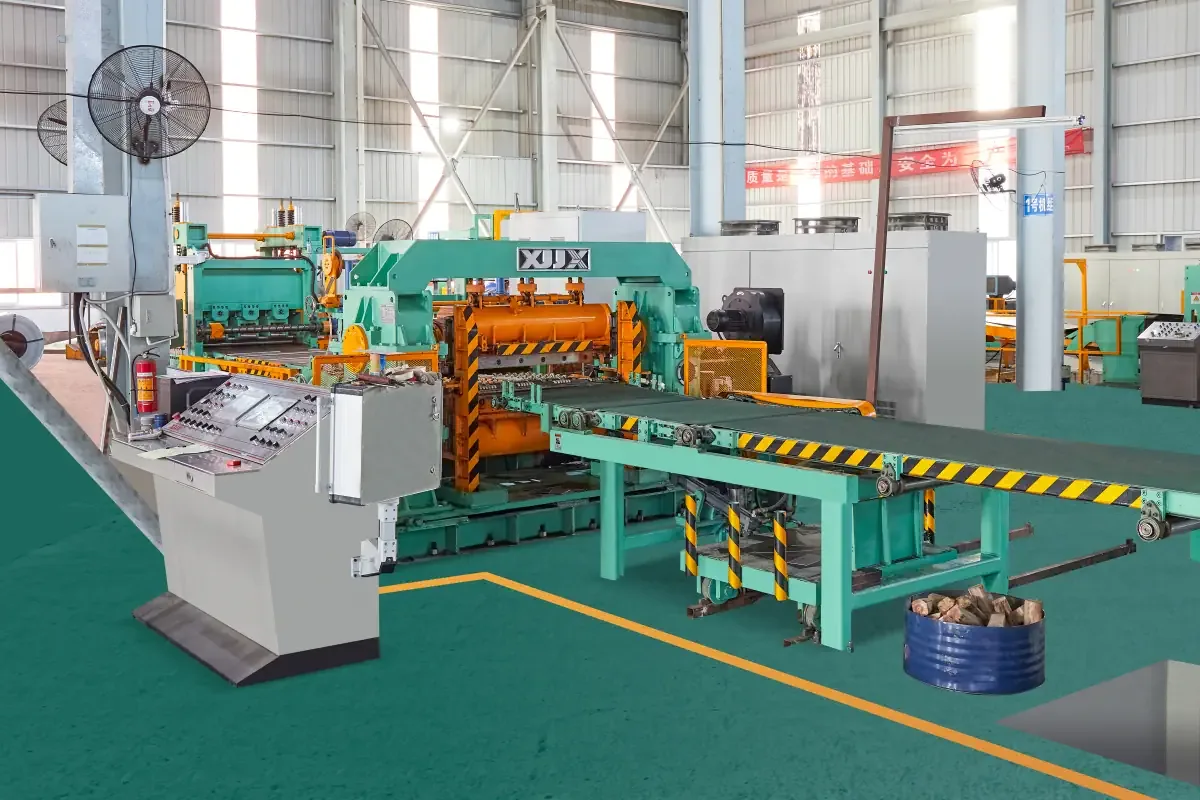
Yalnızca kontrol kabini yerine tüm hattı dikkate almak da yararlıdır. XIONGJIN’in referans projeleri —çift kesim kafalı ve kayış gerdirme sistemli sac dilme hattı, 1650 uçar makas hattı ve 1850 mm boy kesme hattı— otomasyon tartışmalarının neden proses yerleşimine ve ürünün gerçek yapısına bağlanması gerektiğini gösterir.
Sonuç
En sağlam rulo işleme otomasyon projeleri, maksimum hız vaatleriyle değil; tekrarlanabilirlik, güvenlik, kalite ve bilgi akışının net tanımıyla başlar. Reçeteli ayar, yararlı sensörler, kararlı gerilim ve kılavuzlama, daha güvenli değişimler ve izlenebilir üretim kayıtları; hattı işletmeyi ve iyileştirmeyi kolaylaştırabilir.
Yeni ya da iyileştirilmiş herhangi bir sac dilme, doğrultma ya da boy kesme hattı için doğru otomasyon paketi; müşterinin malzeme aralığına ve proses hedeflerine bağlıdır. Ayrıntılı bir teknik değerlendirme, ekipman seçilmeden ve performans beklentileri sabitlenmeden önce uygulanabilir kapasiteleri doğrulamalıdır.