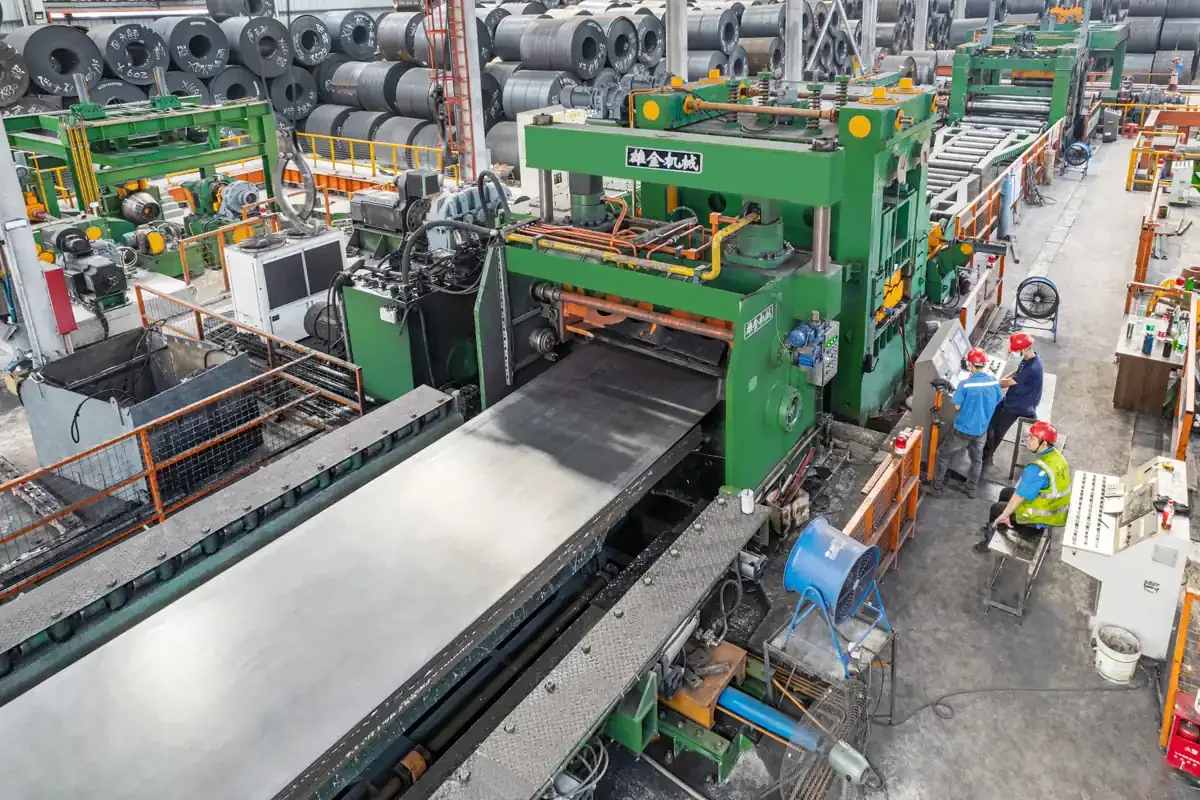
Bir rulo işleyici için 20 mm çelik rulo, sıradan levhanın daha kalın bir versiyonu değildir. Güvenilir bir ağır levha boy kesme hattı; ağır malzemeyi, düzlük derecesi, boy hassasiyeti ve yüzey kalitesi kontrolünü kaybetmeden rulo açmalı, düzeltmeli, ölçmeli, kesmeli ve istiflemelidir. Doğru hat, tüm proses aralığına göre seçilir — yalnızca nominal kalınlığa göre değil. Çelik sınıfı, akma sınırı, genişlik, rulo ağırlığı, iç ve dış çaplar, gerekli levha boyu ve sonraki işleme; ekipman belirlenmeden önce doğrulanmalıdır.
Kalın rulo işleme neden farklı bir yaklaşım ister
Kalın sıcak haddelenmiş rulo; rulo eğriliği (coil set), enine kavis (crossbow), kenar dalgası (edge wave) ve boydan boya eşit dağılmayan kalıntı gerilmeler getirebilir. Bant levhalara kesildiğinde bu gerilmeler; kaynak, şekillendirme, talaşlı işleme ya da termal kesim sırasında eğilme ya da lokal deformasyon olarak kendini gösterebilir. Konveyör üzerinde iyi görünen bir levha, sonraki işlemede yine hareket edebilir ya da bükülebilir.
Kalınlık, her mekanik kararın etkisini büyütür. Küçük bir boşluk hatası, yetersiz destek ya da kararsız giriş gerilimi tüm genişliği etkileyebilir. 20 mm malzeme için soru, hattın ruloyu hareket ettirip ettiremeyeceği değil; merdaneleri, şasiyi, hidroliği, makası ve malzeme yüzeyini aynı anda koruyarak tekrarlanabilir şekilde kontrollü deformasyon yaratıp yaratamayacağıdır.
Boy kesme hattı ve ağır levha doğrultma nasıl çalışır
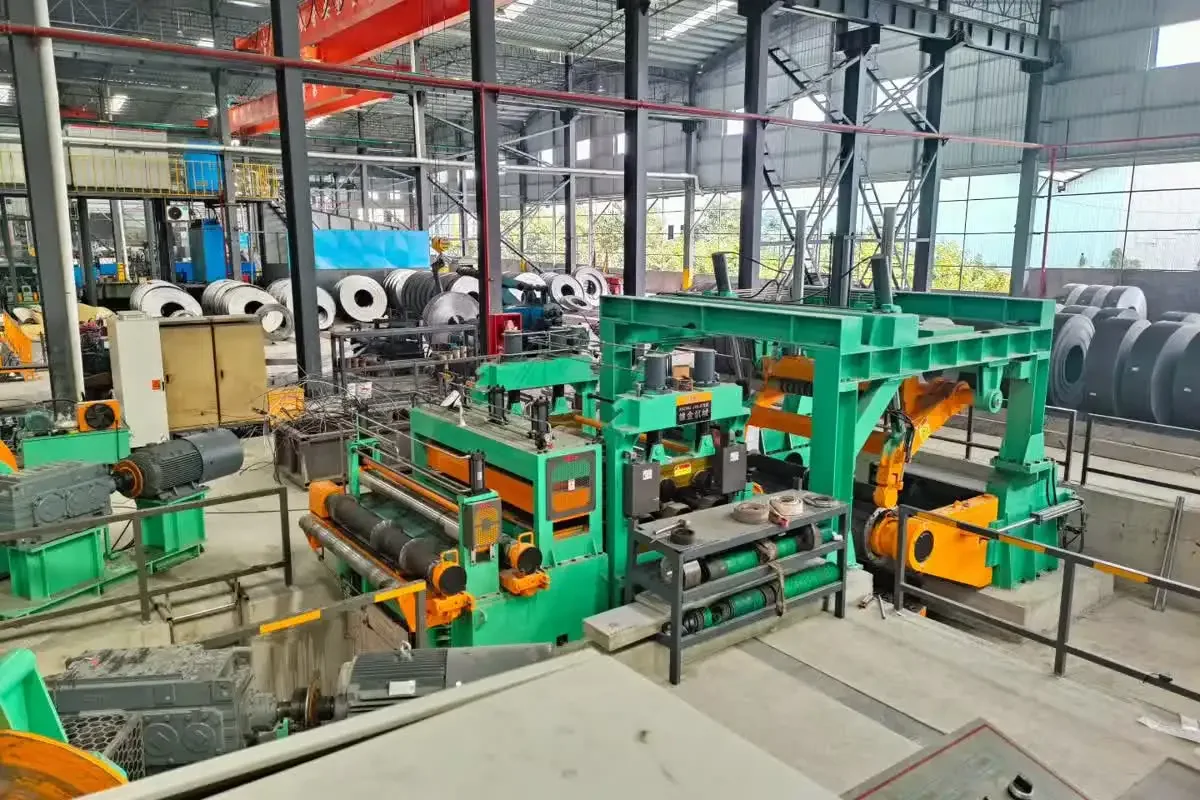
Proses, rulo taşıma bölgesinde başlar. Yüksek kapasiteli yükleme arabası, mandrel, rulo açıcı ve tutma sistemi ruloyu güvenli desteklemeli ve kontrolsüz hareketler olmadan hatta beslemelidir. Sıkıştırma merdaneleri ve giriş kılavuzlama, bandın kararlı güzergâhını kurar. Rulo ortalama kritiktir, çünkü girişteki merkez kaçıklığı ileride kambere, kenarlarda eşit olmayan yüke ya da kesim boyu sorunlarına dönüşebilir.
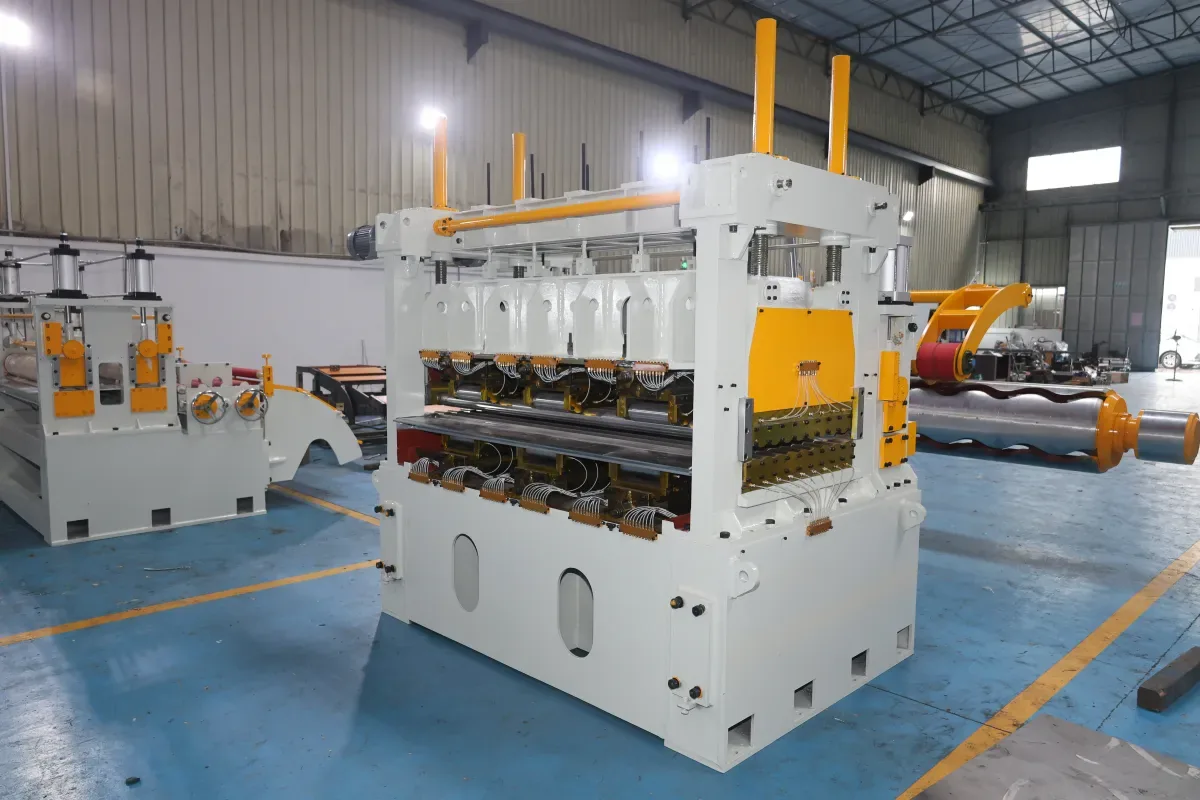
Doğrultma merkezi aşamadır. Çok merdaneli bir doğrultma makinesi, rulo eğriliğini ve form kusurlarını azaltmak için bandı akma sınırının dönüşümlü olarak üstüne ve altına büker. Ağır levha işlemede doğrultma makinesi; yeterli merdane desteği, şasi rijitliği, hidrolik ayar ve malzemenin gerçek sınıfını ve kalınlığını yansıtan bir ayar yöntemi ister. Hedef maksimum basınç değil; kontrollü çıkış formu ve kabul edilebilir kalıntı gerilmelerle, genişlik boyunca ve boyuna homojen plastik deformasyondur.
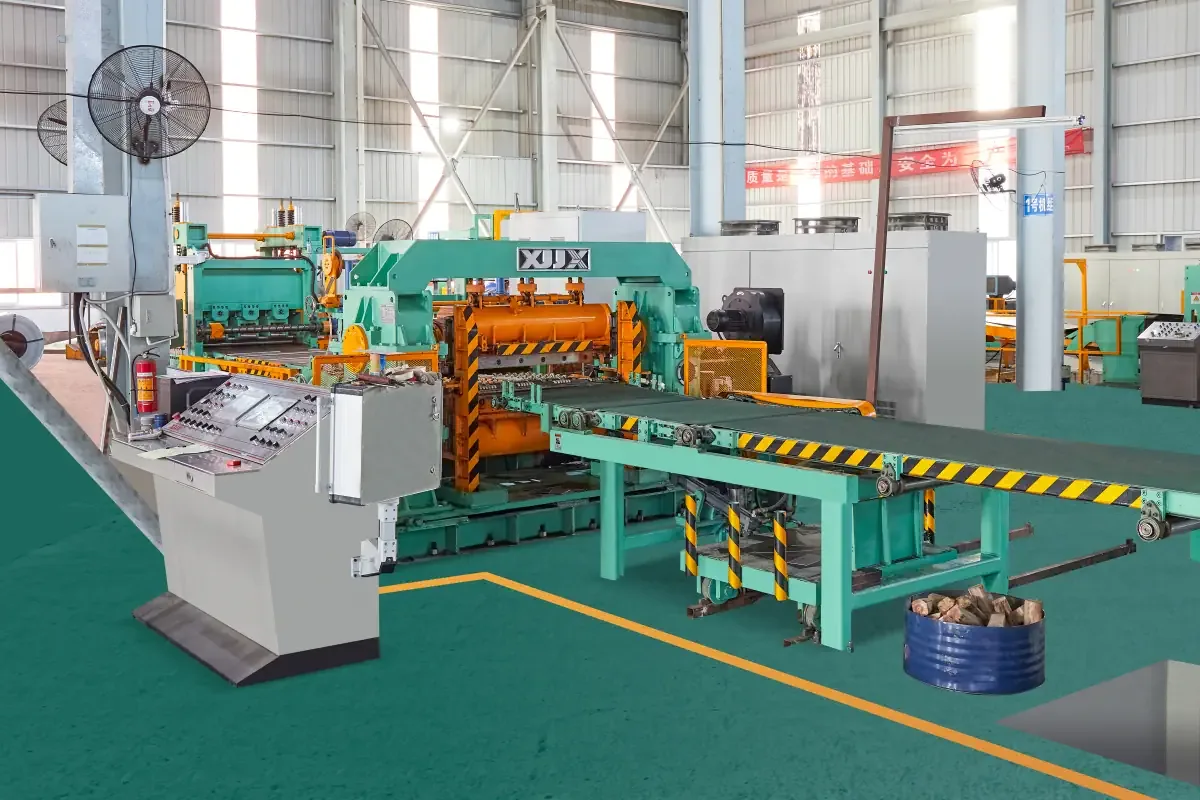
Doğrultmadan sonra ölçüm ve kesim bölgesi sürekli bandı ticari levhaya dönüştürür. Gerekli boya, üretim temposuna ve malzeme özelliklerine göre hat; dur-kes makası, takip makası ya da tasarlanmış başka bir kesim yerleşimi kullanabilir. Besleme hassasiyeti, makas boşluğu, bıçak durumu ve ölçüm sistemiyle makas arasındaki senkronizasyon, bitmiş kenarı etkiler. Taşıma, gönyeleme ve istifleyici daha sonra levha hacmini; kenarlara zarar vermeden ve kaymalara izin vermeden yönetmelidir.
Hattın performansını belirleyen teknik faktörler
- Kuvvet ve yapısal rijitlik. Kalınlığı, genişliği, akma sınırını, merdane çaplarını, doğrultma basıncını ve öngörülen kuvvetleri dikkate alın. Şasi, merdaneler ya da hidrolik yük altında deforme oluyorsa yüksek bir güç nominal değeri yetmez.
- Kararlı gerilim ve kılavuzlama. Rulo açıcı freni, sıkıştırma merdanelerinin basıncı, kenar kılavuzlama ve gerilim kontrolü; bant kavis yapmasın, sapmasın ve izlenmesin diye koordine edilmelidir.
- Makas seçimi ve kenar kalitesi. Bıçak boşluğu, makas rijitliği, bıçak durumu ve kesim zamanlaması; katalog değerinden varsayılmamalı, temsilî malzemeyle doğrulanmalıdır.
- Ölçüm ve otomasyon. Enkoderler, boy ölçümü, reçete yönetimi ve kilitlemeler; hatta tekrarlanabilirlik kazandırır ve kalınlık ya da sınıf değişiminde güvenli değişimlere izin verir.
- Taşıma ve bakım. Rulo arabası, transfer masaları, istifleyici, hurda işleme ve kaldırma noktaları gerçek ağırlığa göre boyutlandırılmalıdır. Merdane değişimi ve hidroliğe erişim, kullanım ömrü boyunca çalışma süresini etkiler.
Malzemeye göre değerlendirmeler
Sıcak haddelenmiş çelik; tufal, değişken akma sınırı ve eşit dağılmayan kalıntı gerilmeler getirebilir. Yüksek mukavemetli sınıflar daha büyük şekillendirme kuvvetleri ve daha temkinli işletme koşulları gerektirebilir. Paslanmaz, titanyum ve bakır; geri esnemede (springback), sürtünmede, yüzey hassasiyetinde ve pekleşmede farklı davranır. Birden fazla malzeme ailesi için bir hat; dokümante bir sınıf aralığı ve net bir değişim yöntemi üzerine tasarlanmalıdır. Tek bir ayarın her malzemede aynı sonucu vereceğini varsaymayın.
XIONGJIN’in yayınlanan projeleri —1850 mm boy kesme hattı projesi ve 1650 uçar makas projesi— genişlik, kalınlık aralığı ve kesim yönteminin projeye özgü girdiler olarak nasıl ele alındığını gösterir. Ağır levha sac dilme uygulamaları için 2000 mm ağır levha sac dilme projesi başka bir referans noktası sunar. Bunlar, tekil ekipman örnekleridir; 20 mm çeliğin her uygulaması için genel parametreler değildir.
Alıcı 20 mm hattı nasıl belirlemeli
Bir malzeme matrisiyle başlayın: minimum ve maksimum kalınlıklar, genişlikler, sınıflar, akma sınırı, rulo ağırlıkları, rulo boyutları, yüzey durumu ve öngörülen aylık ürün karması. Bitmiş levha boyunu, genişlik toleransını, düzlük hedeflerini, kesim kenarı gereksinimlerini, istifleme yöntemini, hat hızını ve mevcut vinç, zemin ve elektrik koşullarını ekleyin. Tedarikçiden; kuvvet hesaplarını, merdane ve şasi tasarımını, makas kapasitesini, kontrol felsefesini, güvenlik işlevlerini ve temsilî malzemeyle test prosedürünü doğrulamasını isteyin.
Numune testleri, hat ağır sıcak haddelenmiş rulo ile daha ince ya da yüksek mukavemetli ürünler arasında dönüşümlü çalışacaksa değerlidir. Önerilen doğrultma stratejisinin aşırı iz bırakmadan düzlük derecesini kontrol edip etmediğini, makasın gerekli kenarı elde edip etmediğini ve istifleyicinin bitmiş levhayı güvenilir taşıyıp taşımadığını gösterebilir. Herhangi bir 20 mm konfigürasyonun kesin uygulanabilirliği yine malzeme doğrulamasına ve hat tasarımına bağlıdır.
Sonuç
Ağır levha boy kesme ve doğrultma hattı; rulo taşıma, kontrollü deformasyon, ölçüm, kesim, istifleme ve otomasyonun koordine bir sistemidir. 20 mm çelik rulo için en sağlam satın alma kararı; yalnızca kalınlık etiketine değil, tüm proses aralığına ve test kanıtına dayanır. Özenli bir belirleme, servis merkezinin; ekipmanı, operatörleri ve sonraki aşamanın verimliliğini korurken daha düz ve homojen levhalar üretmesine yardımcı olur.